Dao gạt mực, dao phủ mực và cách chỉnh đầu in tự động
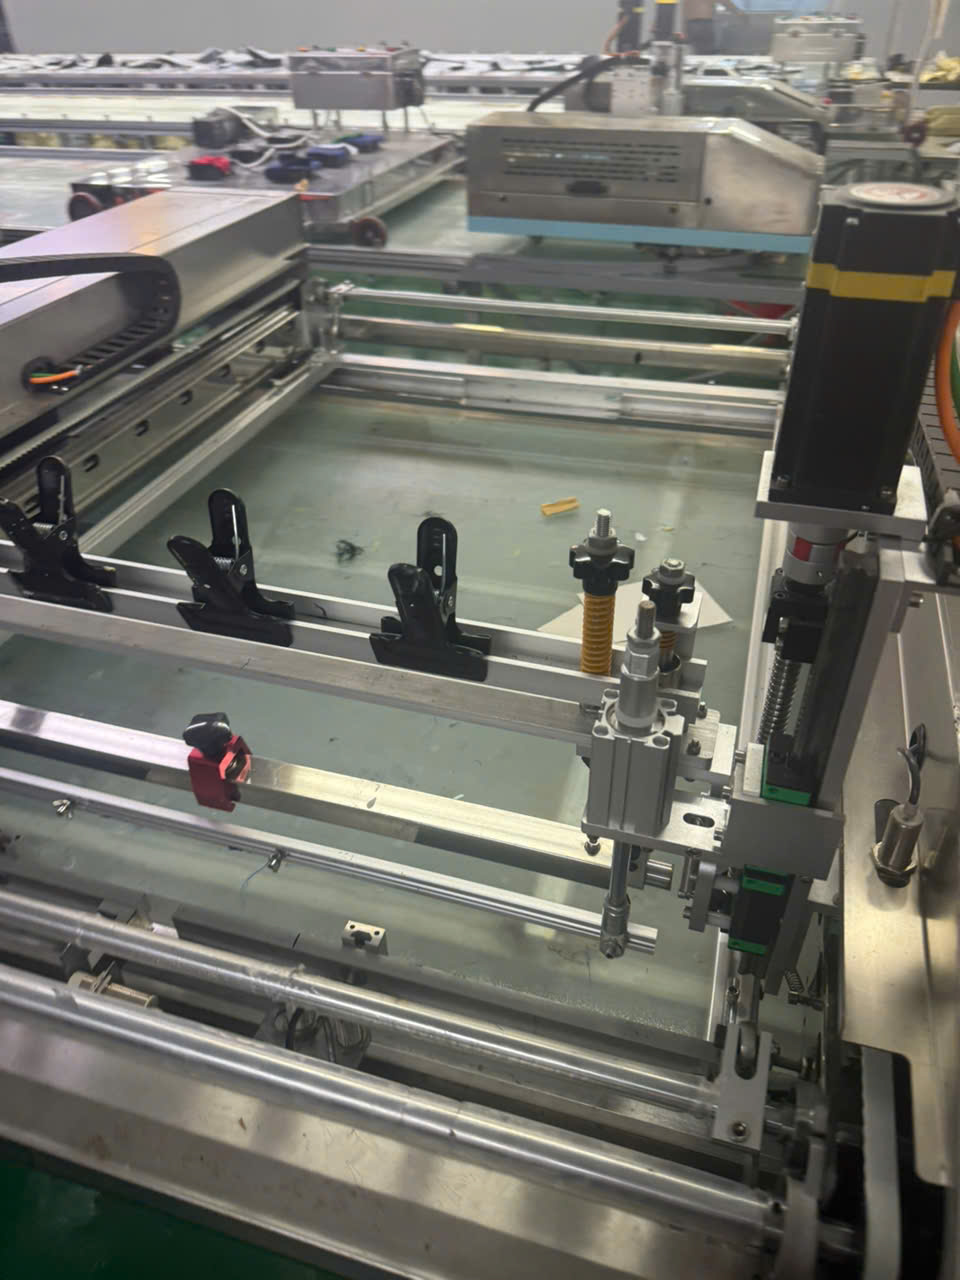
Dao gạt và dao phủ quyết định trực tiếp lượng mực, độ nét và tính ổn định của hình in. Trên máy in tự động chạy bàn Đa Phương Thức, các chuyển động này dùng xi lanh điện và được điều chỉnh qua HMI. Người vận hành có thể cài tốc độ gạt, tốc độ hồi mực, lực hạ dao, điểm bắt đầu, điểm kết thúc, số lượt và thời gian phối hợp. Máy lặp lại cài đặt rất đều, nhưng chất lượng vẫn phụ thuộc lưỡi dao, lưới, mực, mặt bàn và sản phẩm.
Dao gạt và dao phủ khác nhau thế nào?
Dao gạt tạo lực ép mực qua vùng lưới hở xuống vật liệu. Dao phủ đưa mực trở lại, tạo lớp mực chuẩn bị cho lượt tiếp theo. Dao phủ không nên ép mạnh như dao gạt. Nếu phủ quá nặng, mực có thể bị đẩy qua lưới trước lượt in; nếu phủ thiếu, vùng hình không đủ mực.
Những tham số chỉnh trên HMI
Ảnh bảng điều khiển cho thấy máy có cài riêng tốc độ dao gạt và tốc độ hồi mực. Điểm đầu, điểm cuối và khoảng dịch chuyển dùng đơn vị milimét; thời gian trễ dùng mili giây; tốc độ motor và số lượt được đặt riêng. Các giá trị trong ảnh chỉ là thông số của một lần cài, không phải mặc định cho mọi sản phẩm.
Lực hạ dao
Lực hạ phải vừa đủ để lưỡi dao tiếp xúc ổn định và truyền mực qua lưới. Lực quá nhỏ gây thiếu mực, đứt nét; lực quá lớn làm hình bè, lưới biến dạng và chi tiết cơ khí chịu tải cao. Trước khi tăng lực, cần kiểm tra mặt bàn, độ căng lưới, độ nhớt mực và khoảng thoát lưới.
Tốc độ gạt
Tốc độ ảnh hưởng thời gian mực chịu lực trên lưới. Chạy quá nhanh có thể thiếu mực ở hình lớn hoặc mực đặc; quá chậm có thể làm lớp mực dày và giảm năng suất. Phải thay đổi từng thông số một, in mẫu và ghi lại kết quả.
Góc và độ cứng lưỡi dao
Góc dao thay đổi cách lưỡi uốn và lượng mực truyền xuống. Lưỡi mềm dễ thích ứng bề mặt nhưng có thể cho lớp mực dày; lưỡi cứng kiểm soát nét tốt hơn nhưng yêu cầu mặt bàn và khung chuẩn. Mép dao phải thẳng, không sứt và được vệ sinh đúng dung môi.
Hành trình dao
Điểm bắt đầu cần nằm trước vùng hình và điểm kết thúc vượt qua hình vừa đủ. Hành trình quá ngắn gây thiếu mép; quá dài làm mất thời gian, tăng tiêu thụ pin và kéo mực ra vùng không cần thiết. Khi đổi khung phải chạy nhích để kiểm tra hành trình trước khi tự động.
Số lượt gạt
Một số sản phẩm cần một lượt, sản phẩm khác cần nhiều lượt để đạt độ che phủ. Tăng số lượt làm chu kỳ dài hơn và có thể thay đổi độ dày mực. Năng suất vì thế phụ thuộc số màu và số lượt, không thể dùng một con số chung.
Cách căn sau khi thay khung
Quy trình nhiều màu dùng cùng máy và thay khung theo từng màu. Sau khi lắp khung mới, cần khóa chắc, căn dọc–ngang–góc xoay, kiểm tra dao, chạy nhích, in mẫu và kiểm tra chồng màu. Bộ thông số lưu trên HMI giúp rút ngắn thiết lập nhưng không thay thế mẫu thử.
Dấu hiệu cài đặt chưa đúng
- Thiếu mực hoặc đứt nét: kiểm tra lực, tốc độ, mực, lưới và mặt bàn.
- Hình bè: giảm lực không cần thiết, kiểm tra góc dao và khoảng thoát lưới.
- Hai mép khác nhau: kiểm tra khung, độ song song của dao và độ phẳng bàn.
- Mực kéo theo dao: xem độ nhớt, dao phủ, hành trình và thời gian trễ.
- Chồng màu lệch sau thay khung: kiểm tra cữ, cảm biến vị trí, gá khung và sản phẩm.
Quy trình cài đặt an toàn
Luôn cài ở chế độ từng bước. Xác nhận pin đủ, ray sạch, khung khóa và vùng chạy không có người. Thử điểm đầu–cuối, sau đó hạ dao ở mức thấp và in một mẫu. Chỉ chạy tự động khi hình đạt. Không đưa tay chỉnh dao khi xi lanh điện còn được cấp nguồn.
Mối quan hệ giữa dao, lưới, mực và khoảng thoát lưới
Không nên chỉnh dao như một bộ phận độc lập. Dao chỉ tạo ra kết quả ổn định khi lưới đủ căng, khung không vặn, mực có trạng thái phù hợp và mặt hàng được đỡ phẳng. Nếu lưới chùng, người vận hành thường có xu hướng tăng lực để ép mực xuống. Cách này có thể che được lỗi trong vài lượt đầu nhưng làm hình bè, tăng ma sát, kéo giãn lưới và khiến chất lượng thay đổi khi máy chạy lâu.
Khoảng thoát lưới là khoảng cách giữa lưới và bề mặt cần in trước khi dao đi qua. Khi dao gạt đến, lưới tiếp xúc trong một vùng nhỏ rồi tách ra sau mép dao. Khoảng quá thấp dễ làm lưới dính vào lớp mực; khoảng quá cao buộc dao phải ép sâu hơn và tăng biến dạng. Vì vậy, sau khi đổi khung hoặc đổi vật liệu, cần kiểm tra khoảng thoát lưới trước khi điều chỉnh lực hạ dao trên HMI.
Độ nhớt của mực cũng làm thay đổi phản ứng của hệ thống. Mực đặc cần điều kiện gạt khác mực loãng; hình đặc mảng cần lượng mực khác hình chữ nhỏ. Không nên sao chép nguyên một bộ thông số giữa hai loại mực chỉ vì khổ hình giống nhau. Bộ thông số đã lưu là điểm bắt đầu để chạy thử, không phải cam kết rằng mẫu đầu tiên chắc chắn đạt.
Chọn lưỡi dao theo công việc thực tế
Khi lựa chọn lưỡi dao, cần xét độ cứng, chiều cao phần lưỡi, độ thẳng của mép và khả năng chống dung môi. Lưỡi mềm uốn nhiều hơn, thường truyền lớp mực dày hơn nhưng có thể làm giảm độ sắc ở chi tiết nhỏ. Lưỡi cứng kiểm soát mép tốt hơn, nhưng yêu cầu mặt bàn, khung và cơ cấu hạ dao được cân chỉnh tốt. Lưỡi nhiều lớp có thể được dùng khi cần vừa giữ độ ổn định của thân dao vừa có bề mặt làm việc phù hợp, nhưng phương án phải thử trên sản phẩm thật.
Chiều dài dao nên lớn hơn vùng hình vừa đủ để đi qua toàn bộ họa tiết, đồng thời không quá dài gây tăng tải và khó giữ lực đều. Hai đầu lưỡi phải được kẹp chắc, thanh giữ dao thẳng và song song với mặt in. Nếu một đầu thấp hơn, cùng một lệnh lực trên màn hình vẫn tạo hai lượng mực khác nhau ở hai phía.
Mép dao cần được kiểm tra dưới ánh sáng. Vết sứt nhỏ, cạnh bị tròn, đoạn lượn hoặc mực khô bám có thể để lại sọc trên toàn bộ loạt hàng. Không dùng vật sắc cạo theo cách làm tổn thương lưỡi. Dao đã biến dạng phải được xử lý hoặc thay thế; tăng lực không thể khắc phục một mép dao hỏng.
Cách xây dựng bộ thông số từ mẫu thử
Nên bắt đầu bằng điều kiện an toàn và ổn định thay vì tốc độ cao nhất. Trước tiên, xác nhận khung và dao đã cân; sau đó đặt điểm đầu, điểm cuối và hành trình sao cho dao đi qua vùng hình vừa đủ. Chọn một mức tốc độ trung bình, lực hạ thấp có kiểm soát và một lượt gạt. In mẫu đầu tiên, quan sát độ phủ, mép hình, các vùng nhỏ và lượng mực còn lại trên lưới.
Nếu mẫu thiếu mực, hãy xác định thiếu toàn bộ hay chỉ thiếu một vùng. Thiếu toàn bộ có thể liên quan đến mực, lực, tốc độ, lưới hoặc số lượt. Thiếu một mép thường liên quan đến độ song song, mặt bàn, cữ hoặc sản phẩm không phẳng. Chỉ thay đổi một tham số trong mỗi lần thử để biết chính xác tác động. Nếu thay đồng thời lực, tốc độ và góc dao, sẽ khó tìm lại nguyên nhân khi mẫu xấu đi.
Sau khi đạt chất lượng, tăng tốc từng bước và theo dõi xem hình có thay đổi hay không. Tốc độ phù hợp là tốc độ vẫn giữ được chất lượng trong nhiều vị trí liên tiếp và cho công nhân đủ thời gian cấp, lấy hoặc sấy hàng. Một thông số cho mẫu đẹp ở vị trí đầu nhưng giảm chất lượng ở cuối bàn chưa phải bộ thông số đạt.
Khi chốt bộ cài đặt, ghi rõ tên sản phẩm, mã màu, loại mực, khung, lưới, lưỡi dao, số lượt, tốc độ, lực và điều kiện sấy. HMI có thể lưu tham số, nhưng hồ sơ bên ngoài giúp đối chiếu khi dao hoặc khung đã thay đổi.
Căn dao cho hình lớn, chữ nhỏ và mảng đặc
Hình lớn cần kiểm soát độ phẳng, độ đồng đều của lực trên toàn chiều rộng và lượng mực cấp vào lưới. Nếu mực phân bố không đều, một phần hình có thể thiếu trước khi dao đi hết hành trình. Dao phủ phải đưa mực về đủ nhưng không ép mực xuống vật liệu trước lượt gạt.
Chữ nhỏ và đường nét mảnh cần ưu tiên mép dao tốt, lưới phù hợp và lực vừa đủ. Ép mạnh để tăng độ đậm thường làm nét nở và mất khoảng âm. Với logo nhỏ, việc dừng đúng vị trí, cữ sản phẩm và độ lặp lại của khung quan trọng ngang với thông số dao.
Mảng đặc cần theo dõi độ phủ và độ đồng nhất sau sấy. Tăng nhiều lượt có thể tăng lượng mực nhưng cũng kéo dài chu kỳ và ảnh hưởng chồng màu. Quyết định một hay nhiều lượt phải dựa trên mẫu sau khi hoàn tất công đoạn sấy, không chỉ nhìn lớp mực còn ướt.
Kiểm soát đầu in khi chạy hai bên bàn
Ở cấu hình thường, máy in một bên khi đi và quay đầu để in bên còn lại. Hai dãy sản phẩm phải có cữ và vị trí cảm biến tương ứng. Nếu hai bên dùng cách đặt hàng khác nhau, cần kiểm tra điểm đầu–cuối và vùng an toàn cho từng chiều. Không giả định rằng hành trình chiều đi sẽ tự phù hợp với chiều về.
Với cấu hình in đồng thời hai bên, máy có thể sử dụng hai khung riêng hoặc một khung chung theo yêu cầu. Hai khung riêng cho phép căn độc lập nhưng cần theo dõi sự đồng đều giữa hai cụm dao. Một khung chung làm kết cấu rộng hơn, nên độ cứng, tải của cơ cấu, độ thẳng và mức tiêu thụ pin phải được tính từ đầu. Cả hai phương án đều cần in mẫu ở hai phía trước khi chạy hàng loạt.
Chẩn đoán lỗi theo hình in
Nếu hình đậm ở đầu và nhạt ở cuối, kiểm tra lượng mực, góc và sự thay đổi lực trong hành trình. Nếu có sọc chạy cùng hướng dao, kiểm tra mép lưỡi và dị vật. Nếu hình sắc ở giữa nhưng bè ở hai bên, kiểm tra độ cong của thanh dao, độ phẳng bàn và cách kẹp lưỡi. Nếu hình thay đổi giữa các vị trí nhưng ổn định khi in lại cùng một điểm, ưu tiên kiểm tra bàn, cữ, ray và vị trí dừng thay vì chỉ chỉnh dao.
Nếu mực bám mặt dưới lưới và gây lem ở sản phẩm sau, cần xem khoảng thoát lưới, độ khô giữa các lượt, cữ giữ hàng và thao tác lấy hàng. Nếu lưới không tách sau dao, không tăng tốc để cố kéo lưới ra; cần dừng và kiểm tra điều kiện cơ khí cùng độ căng.
Nếu chất lượng giảm dần trong ca, kiểm tra nhiệt độ môi trường, trạng thái mực, mực khô ở mép dao, mức pin và cơ cấu điện. Máy lặp lại đúng lệnh, nhưng vật liệu tiêu hao thay đổi theo thời gian. Việc khuấy, bổ sung hoặc thay mực phải theo hướng dẫn của loại mực đang dùng.
Vệ sinh, bảo quản và thay dao
Sau ca, đưa đầu in về vị trí thuận tiện, dừng máy và cô lập chuyển động trước khi tháo dao. Thu hồi mực theo quy trình của xưởng, dùng chất vệ sinh phù hợp với mực và vật liệu lưỡi. Không để dung môi chảy vào xi lanh điện, cảm biến, dây hoặc giắc.
Dao sau vệ sinh cần khô, không bị cong và được cất sao cho mép không tỳ vào vật cứng. Nên phân loại theo kích thước, độ cứng và tình trạng. Dao dành cho nét nhỏ không nên dùng lẫn với dao đã làm việc lâu trên mảng đặc nếu không kiểm tra lại mép.
Khi lắp lại, làm sạch thanh kẹp, đặt lưỡi đều và siết theo trình tự để tránh lệch. Chạy nhích cơ cấu, kiểm tra giới hạn và độ song song trước khi đưa mực vào. Mọi thay đổi dao đều cần một mẫu thử mới.
Câu hỏi thường gặp về dao gạt và dao phủ
Có nên tăng lực khi hình bị thiếu mực?
Chưa nên tăng ngay. Hãy kiểm tra mực, lưới, mép dao, tốc độ, mặt bàn và khoảng thoát lưới. Chỉ tăng lực từng bước khi các điều kiện khác đã đúng.
Có thể dùng một bộ thông số cho nhiều loại áo không?
Có thể dùng làm điểm tham khảo nếu cấu trúc vải và hình in tương tự, nhưng vẫn phải in mẫu. Áo đã may, chi tiết chưa may và vật liệu khác nhau có cách đỡ mặt hàng khác nhau.
Dao phủ có cần lực giống dao gạt không?
Không. Dao phủ có nhiệm vụ phân bố mực và giữ vùng hình sẵn sàng cho lượt tiếp theo. Phủ quá mạnh có thể đẩy mực qua lưới khi chưa in.
Vì sao đã lưu thông số nhưng lần sau in vẫn khác?
Thông số máy chỉ là một phần. Lưới, dao, mực, nhiệt độ, mặt bàn, vị trí cữ và độ phẳng sản phẩm có thể đã thay đổi. Vì vậy luôn phải chạy mẫu xác nhận.
Xem tổng quan tại máy in lụa tự động chạy bàn và liên hệ Đa Phương Thức qua 0789 721 111 để căn cấu hình theo sản phẩm.