Bàn in thành phẩm và bán thành phẩm: Cách phân biệt để chọn đúng

Bàn in thành phẩm phục vụ áo hoặc sản phẩm đã may xong rồi mới đưa tới công đoạn in. Bàn in bán thành phẩm phục vụ các chi tiết đã cắt, được in trước rồi mới chuyển sang may. Hai quy trình có yêu cầu đặt hàng khác nhau, vì vậy cần nói rõ trạng thái sản phẩm ngay từ khảo sát.
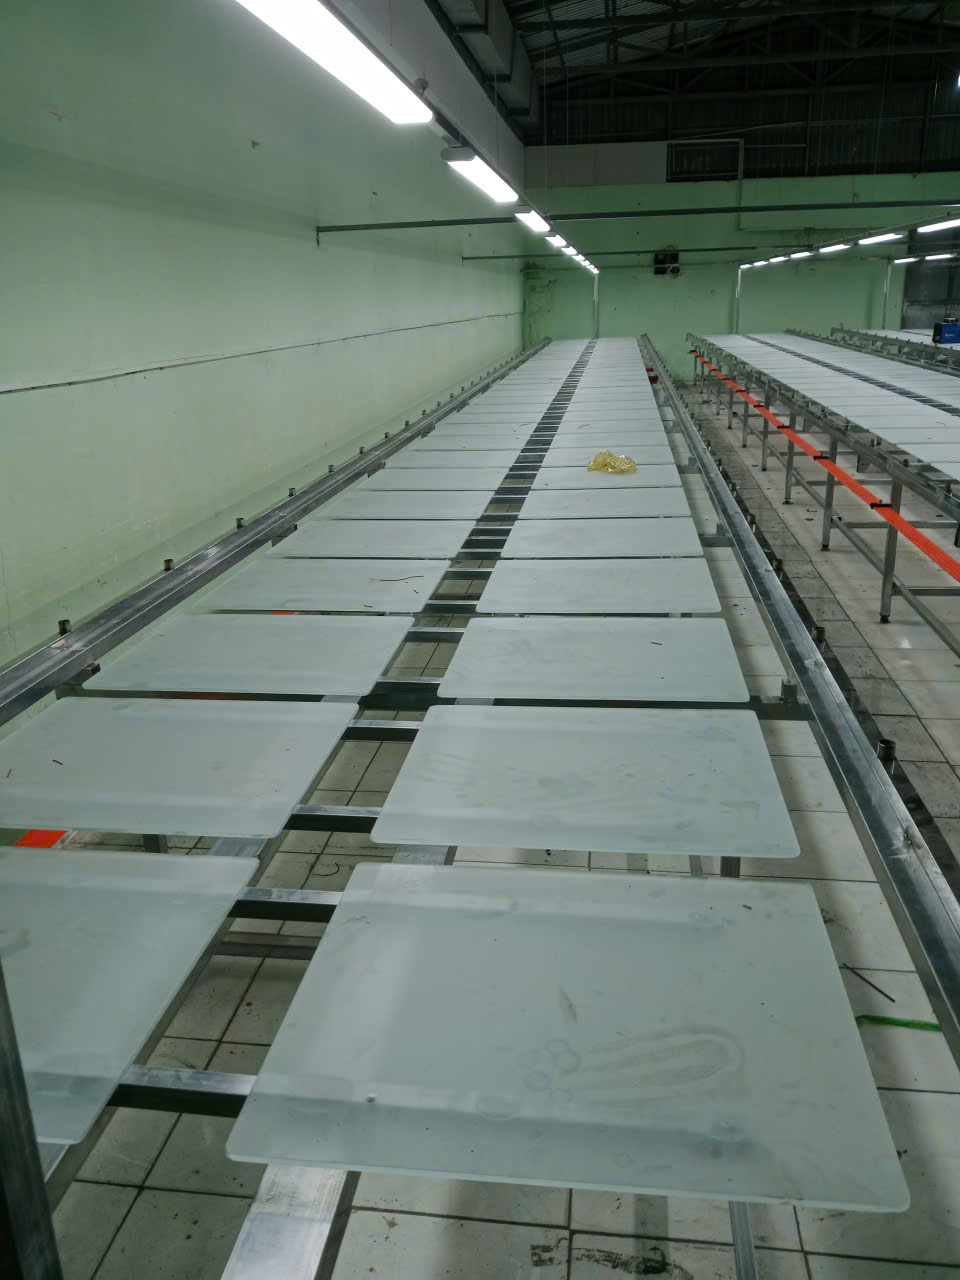
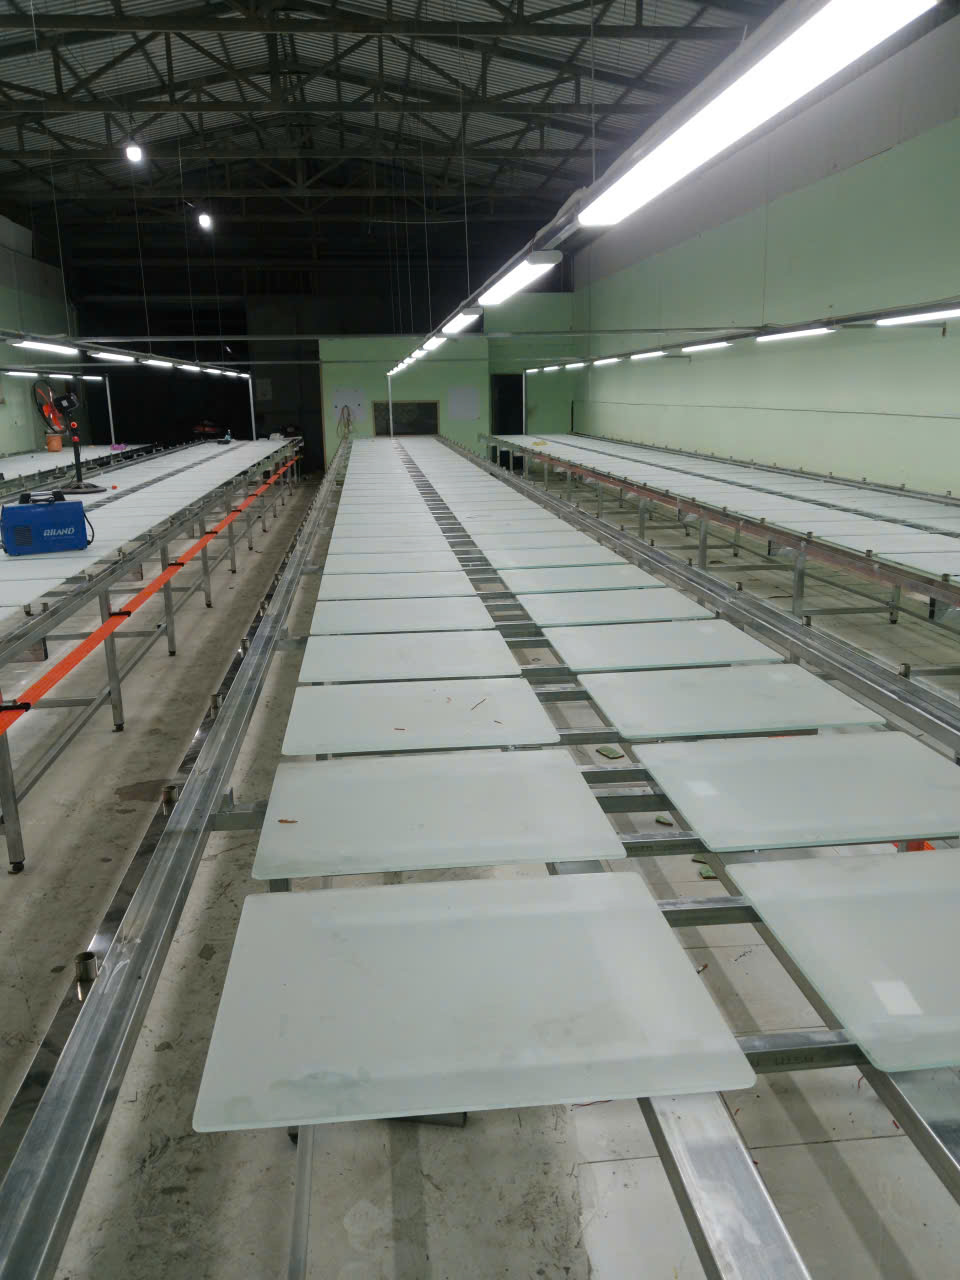
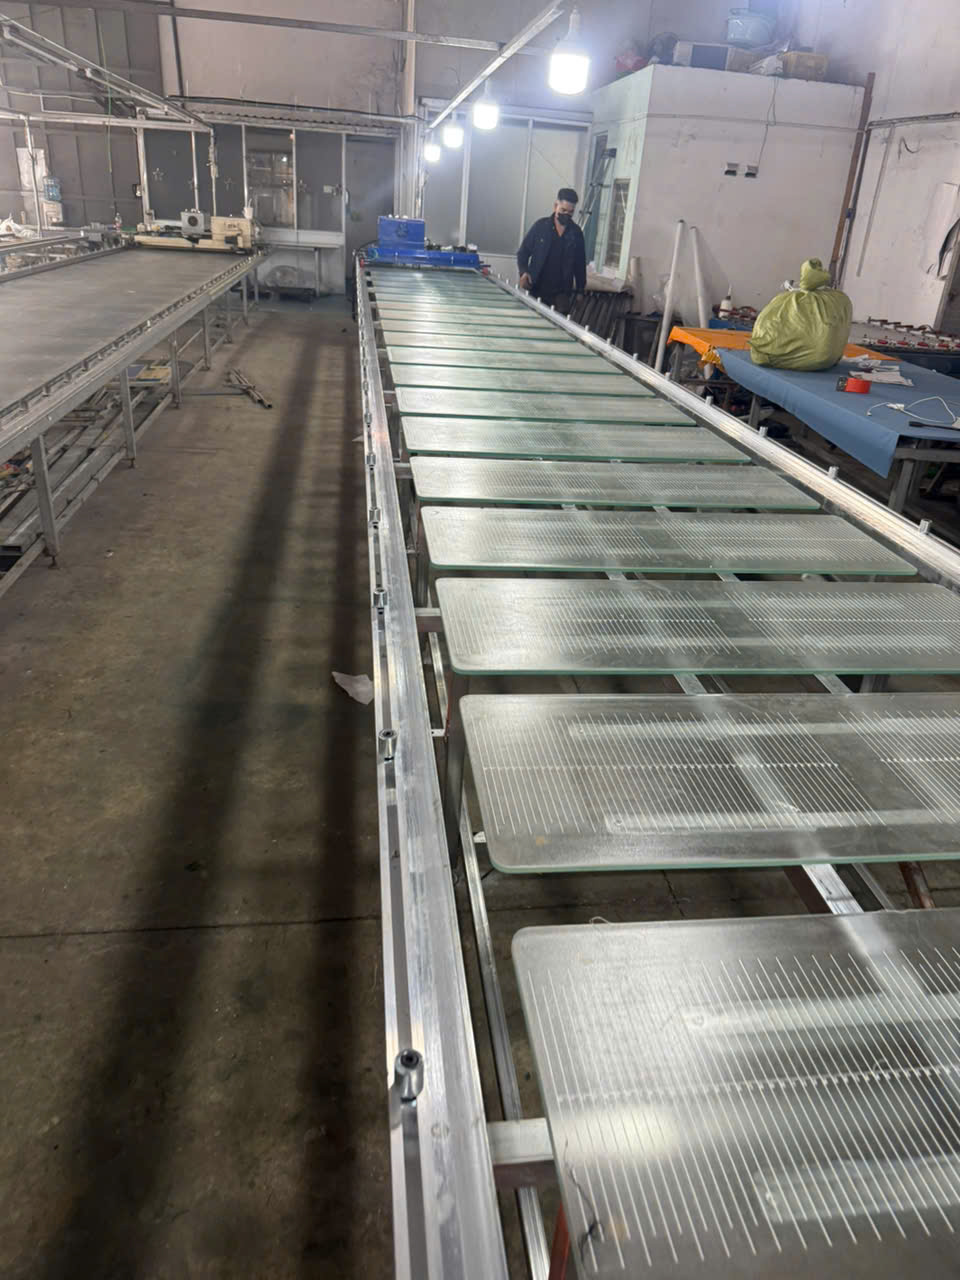
Với bàn thành phẩm, mặt bàn thường được chia thành các vùng kính khoảng 40–50 cm để phù hợp việc đưa áo đã may vào vị trí in. Kích thước thực tế thay đổi theo khổ hàng. Bàn bán thành phẩm tập trung vào việc đặt chi tiết rời, giữ đúng phương và chuyển tiếp thuận lợi sang công đoạn may.
Thành phẩm và bán thành phẩm khác nhau ở trạng thái hàng
Sản phẩm thành phẩm đã có thân, tay, cổ hoặc các lớp được may với nhau. Khi in, người thợ phải tránh để lớp dưới nhận mực hoặc tạo độ cộm. Phần không in thường cần được luồn xuống dưới qua khe bên hông để chỉ một lớp nằm trên vùng in.
Bán thành phẩm là các mảnh vải đã cắt theo rập nhưng chưa may. Bề mặt thường dễ trải phẳng hơn, song cữ phải bám đúng điểm chuẩn để sau khi may hình in nằm ở vị trí mong muốn. Nếu chi tiết cắt có dung sai, cần xác định mép nào là chuẩn và cách đặt đồng nhất.
Sự khác biệt này ảnh hưởng kích thước ô kính, khe luồn, khoảng cách cữ và luồng hàng. Không nên chỉ nói “in áo” vì cùng là áo nhưng thứ tự in trước hay sau may tạo ra hai bài toán khác nhau.
Vai trò của vùng kính 40–50 cm
Đối với áo đã may, vùng kính khoảng 40–50 cm tạo khu vực đặt từng sản phẩm. Đây là khoảng tham khảo, không phải tiêu chuẩn cứng. Áo trẻ em, áo người lớn, túi, tay áo hoặc vị trí in lớn có thể cần thay đổi. Khảo sát nên đặt sản phẩm thật lên bản mô phỏng để chốt.
Nếu ô quá nhỏ, sản phẩm thiếu mặt đỡ và dễ vướng mép. Nếu ô quá lớn, mật độ vị trí giảm, người vận hành phải di chuyển nhiều và khoảng cách cữ có thể không tối ưu. Cách chia ô vì vậy phải cân bằng kích thước hàng, khung in và nhịp sản xuất.
Khe luồn và kết cấu bên hông
Bàn dành cho áo dùng thanh 40 × 80 mm hai bên để đỡ ray, đồng thời giữ khoảng hở khoảng 3 cm giữa kính và kết cấu. Khi in thành phẩm, khe này đặc biệt hữu ích vì phần thân hoặc lớp áo phía dưới có thể được đưa xuống, hạn chế chồng lớp tại vùng cần in.
Mặt trên kính được phun mờ toàn bộ để keo xịt bám và giữ vải. Mặt dưới không phun mờ. Sau mỗi chu kỳ làm việc, bề mặt cần được vệ sinh để keo tích tụ không làm sản phẩm nằm lệch hoặc bám bụi.
Cữ cho bán thành phẩm
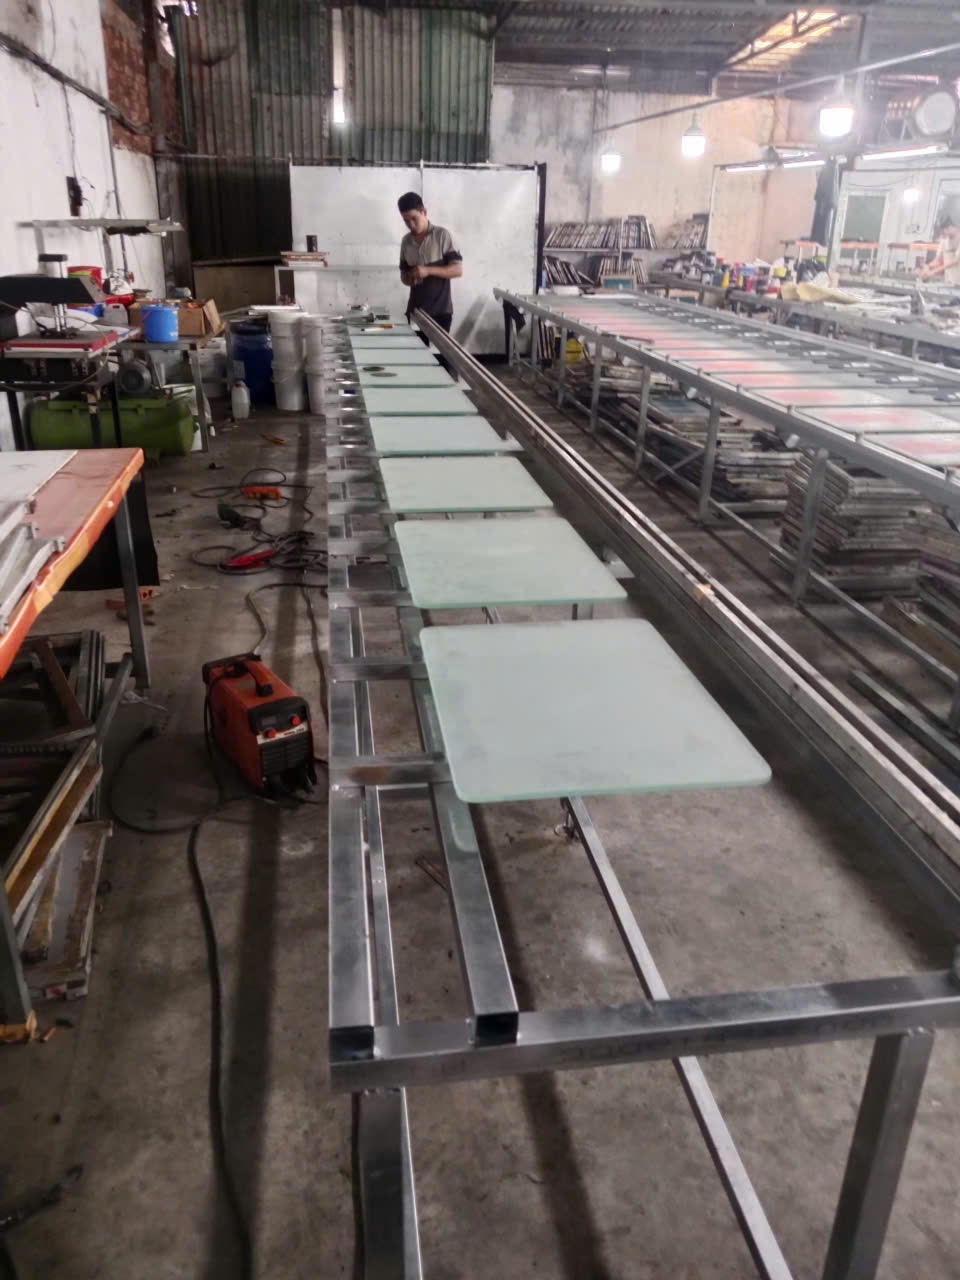
Chi tiết cắt cần điểm chuẩn rõ, thường là mép rập hoặc dấu định vị trong quy trình may. Bọ sắt tiện trượt trên ray, khóa bằng vít để tạo vị trí lặp. Khoảng cách có thể tham khảo khoảng 30 cm cho nhóm áo, nhưng phải điều chỉnh theo kích thước chi tiết và khung.
Khi xưởng thay mã, cữ cần đổi nhanh. Có thể đánh dấu hoặc lập bảng vị trí cho từng sản phẩm, nhưng vẫn phải thử vài mẫu đầu ca. Cữ đúng trên bàn không bù được chi tiết cắt sai kích thước, nên kiểm tra đầu vào vẫn cần thiết.
Ưu điểm của bàn in thành phẩm
- Hỗ trợ đưa áo đã may vào vùng in và luồn phần dư xuống khe.
- Chia vùng kính theo sản phẩm giúp tổ chức vị trí rõ ràng.
- Kính mờ hỗ trợ giữ áo bằng keo xịt.
- Cữ di động cho phép thay đổi mã hàng.
- Có thể bố trí tuyến in, sấy và thu hàng theo chiều dài.
Ưu điểm của bàn bán thành phẩm
- Chi tiết rời dễ trải phẳng và kiểm tra vị trí.
- Có thể in trước khi may để tiếp cận vùng mà thành phẩm khó đặt.
- Cữ theo mép cắt hỗ trợ lặp vị trí giữa các chi tiết.
- Thuận lợi kết nối với luồng cắt – in – may của xưởng.
Nhược điểm và rủi ro cần quản lý
Với thành phẩm, việc chồng lớp sai có thể làm mực xuyên hoặc hình biến dạng. Đường may, khóa, nút và phần dày tạo bề mặt không đều. Với bán thành phẩm, nếu định vị theo mép cắt không ổn định, hình in có thể sai vị trí sau khi may. Cả hai loại đều cần mẫu thật để kiểm tra trước khi chạy số lượng lớn.
Không nên chốt ô kính chỉ theo tên sản phẩm. Hai mẫu áo cùng cỡ nhưng vị trí in khác nhau có thể cần vùng đỡ khác. Nếu xưởng vừa in thành phẩm vừa bán thành phẩm, cần tính xem có thể dùng một tuyến với cữ chuyển đổi hay nên tách khu vực để giảm thời gian đổi setup.
Chọn bàn theo luồng sản xuất
Hãy vẽ đường đi của hàng: nhận từ công đoạn nào, đặt ở đâu, ai in, sấy bằng gì, kiểm tra ra sao và chuyển tới đâu. Một chiếc bàn vừa kích thước nhưng đặt ngược hướng luồng hàng vẫn gây giao cắt và chờ đợi. Vị trí đầu bàn, cuối bàn, máy sấy và khu vực xếp hàng phải được đưa vào phương án.
Chiều dài từ khoảng 6 m trở lên được chọn theo số vị trí. Khổ ngang 1,2 m phổ biến; có thể chọn 1,3–1,8 m theo sản phẩm. Nếu cần thao tác ở hai bên, phải để lối đi đủ; nếu chỉ làm một bên, cần bảo đảm người thợ vẫn với tới toàn bộ vùng in.
Kiểm tra nghiệm thu
Với bàn thành phẩm, dùng một áo đã may thật để thử luồn qua khe, đặt lên vùng kính, giữ bằng keo và kiểm tra khung. Với bàn bán thành phẩm, dùng chi tiết cắt thật để thử cữ tại nhiều vị trí. Kiểm tra mặt kính, mối nối, ray, bọ, ốc chân, độ vững, chiều cao và đường hút mùi nếu có.
Câu hỏi thường gặp
Bàn thành phẩm có phải dùng cho hàng đã hoàn thiện hoàn toàn không?
Trong ngữ cảnh này, thành phẩm là sản phẩm đã may xong và được đưa tới in. Các công đoạn kiểm tra, đóng gói hoặc hoàn thiện khác có thể vẫn diễn ra sau đó.
Ô kính luôn là 40 cm hay 50 cm?
Không. Đây là khoảng thường gặp. Kích thước cuối cùng phải dựa trên áo, vùng in, khung và cách luồn sản phẩm.
Một bàn có thể dùng cho cả hai quy trình không?
Có thể trong một số trường hợp nếu kích thước, khe và cữ cho phép chuyển đổi. Tuy nhiên cần tính thời gian đổi setup và khả năng hai luồng hàng gây cản trở nhau.
Nên chọn bàn thành phẩm hay bàn in áo thông thường?
Hai tên gọi có thể giao nhau về kết cấu, nhưng bài toán chính là trạng thái sản phẩm, cách chia vùng và luồng thao tác. Hãy cung cấp hàng mẫu để xác định thay vì chọn chỉ theo tên.
Kích thước và kết cấu cần chốt trước khi sản xuất
Đa Phương Thức không lấy một kích thước cố định áp dụng cho mọi xưởng. Chiều ngang phổ biến nhất là 1,2 m; ngoài ra có thể làm 1,3 m, 1,4 m, 1,6 m hoặc 1,8 m tùy khổ sản phẩm và cách thao tác. Chiều dài thường bắt đầu từ khoảng 6 m và kéo dài theo mặt bằng. Hệ thống dài nhất Đa Phương Thức đã thi công là 42 m. Khi bàn dài, mặt kính được chia thành các tấm thường dài khoảng 2,4–2,5 m để thuận lợi cho gia công, vận chuyển và lắp đặt.
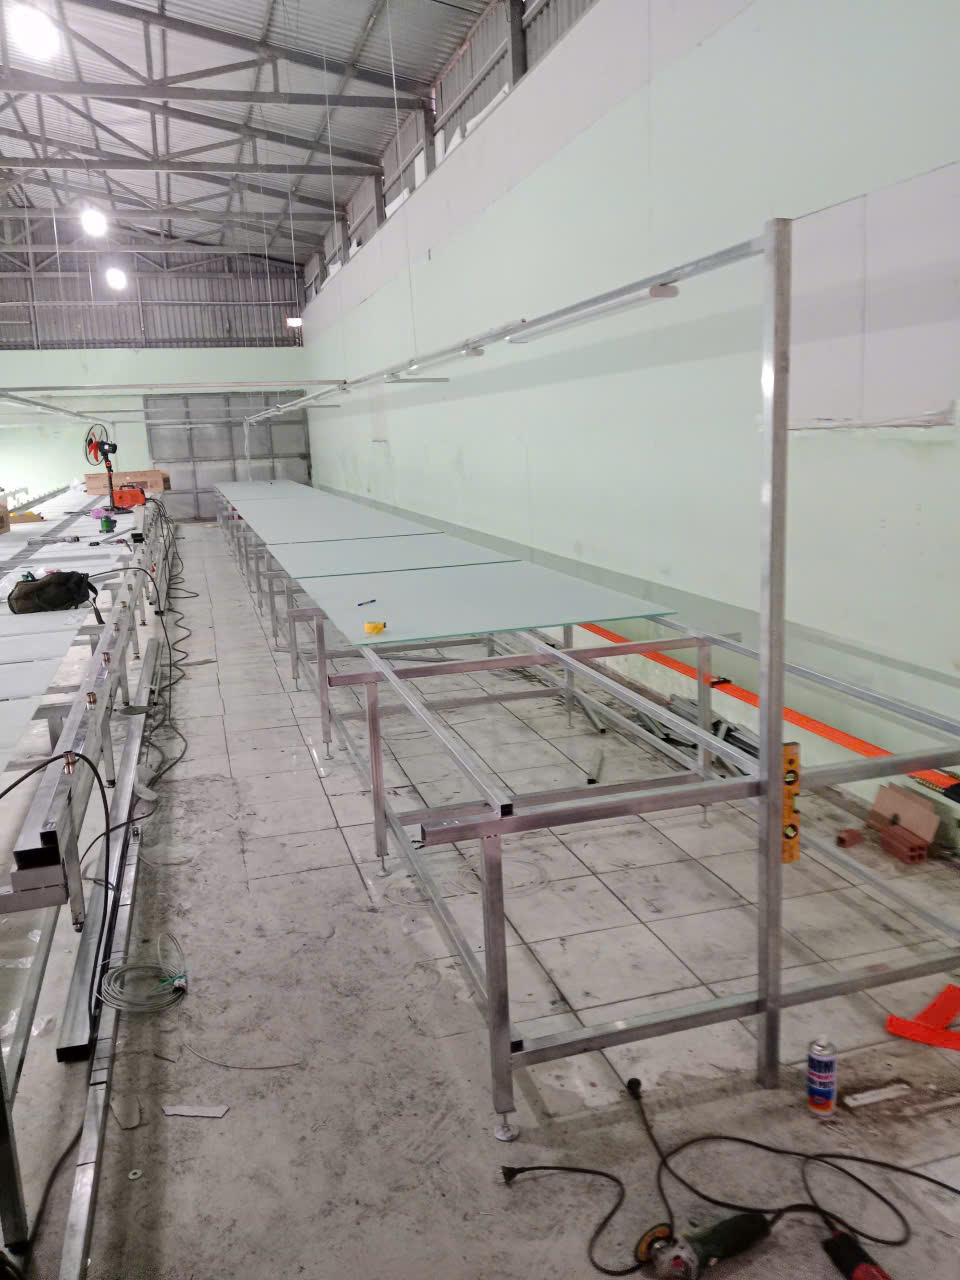
Mặt bàn dùng kính cường lực dày 10 mm. Khung và chân dùng sắt hộp mạ kẽm; chân bàn là hộp 40 × 40 mm. Phần gia cố chân và các thanh đỡ kính sử dụng sắt hộp vuông 30 × 30 mm. Mỗi chân có ốc tăng chỉnh chiều cao. Chi tiết này rất cần thiết vì nền bê tông tại nhà xưởng hiếm khi phẳng tuyệt đối. Cân chỉnh từng chân giúp các tấm kính nằm cùng cao độ, mối nối êm, tải trọng phân bố đều, ray chạy thẳng và giảm rung khi thao tác.
Các mối nối kính được căn cao độ, cắt và xử lý bằng keo để người vận hành vẫn có thể trải hàng và làm việc bình thường. Độ phẳng không chỉ được kiểm tra ở từng tấm kính mà phải được kiểm tra dọc toàn bộ chiều dài bàn. Với hệ thống dài, sai số nhỏ ở một chân hoặc một mối nối có thể làm cữ định vị thay đổi tương quan với sản phẩm ở những vị trí kế tiếp.
Ray nhôm chạy dọc bàn. Bọ định hình được tiện bằng sắt, có thể trượt trên ray và khóa bằng vít. Khoảng cách giữa các bọ không bị cố định ngay từ đầu; người vận hành có thể dịch tới hoặc lui để phù hợp nhiều mặt hàng. Mốc tham khảo thường gặp là khoảng 30 cm cho vị trí in áo và khoảng 20 cm cho chi tiết giày, nhưng thông số cuối cùng phải dựa trên kích thước hàng thật.
Ưu điểm khi làm bàn theo mặt bằng thực tế
- Chiều dài, chiều ngang và số vị trí làm việc phù hợp không gian xưởng.
- Có thể chọn kính phun mờ hoặc kính trong theo cách giữ sản phẩm.
- Hệ ray và bọ định hình bố trí theo nhịp thao tác thực tế.
- Ốc tăng chỉnh giúp cân bàn trên nền bê tông không đều.
- Có thể dự trù hệ thống hút mùi ngay từ đầu thay vì bổ sung chắp vá.
- Dễ tính đường đi của người vận hành, vị trí máy sấy và lối vận chuyển hàng.
Điểm cần đánh đổi là bàn làm theo yêu cầu phải khảo sát kỹ và không phù hợp với cách mua theo kích thước ước lượng. Bàn càng dài, yêu cầu cân chỉnh càng cao. Nếu thay đổi mặt hàng, khổ sản phẩm hoặc bố trí nhà xưởng sau khi đã sản xuất, một số chi tiết có thể cần gia công lại. Vì vậy bản vẽ, kích thước hàng mẫu và phương án vận hành cần được thống nhất trước khi ký hợp đồng.
Hệ thống hút mùi đặt dưới bàn
Hệ thống này dùng để thu gom mùi và hơi phát sinh trong quá trình in, không phải bàn hút chân không để giữ sản phẩm. Cấu hình thường gồm quạt gió, đường ống chính và các nhánh hút bố trí phía dưới, gần khu vực làm việc. Không khí được dẫn và đẩy thẳng ra ngoài theo tuyến ống đã khảo sát.
Việc có cần hút mùi hay không phụ thuộc loại mực, dung môi, mật độ vị trí in, thông gió tự nhiên và cách bố trí nhà xưởng. Nếu dự kiến lắp, nên chốt ngay khi thiết kế bàn để dành khoảng trống cho ống, quạt, vị trí bảo trì và đường thoát. Hệ thống hút mùi không thay thế các yêu cầu an toàn hóa chất, thông gió chung hoặc trang bị bảo hộ của xưởng.
Quy trình đặt làm tại Đa Phương Thức
- Tiếp nhận nhu cầu: khách hàng gửi loại sản phẩm, kích thước, ảnh mặt bằng và yêu cầu sản lượng.
- Khảo sát: đo không gian, nền, lối vận chuyển, nguồn điện và hướng thoát khí nếu có hút mùi.
- Lên phương án: xác định loại bàn, khổ kính, chiều dài, ray, cữ, bề mặt kính và các hạng mục đi kèm.
- Chốt hợp đồng: thống nhất phạm vi, tiến độ, thanh toán và trách nhiệm vận chuyển.
- Gia công và lắp đặt: sản xuất theo phương án đã duyệt, đưa tới xưởng và cân chỉnh tại chỗ.
- Nghiệm thu: kiểm tra độ phẳng, độ thẳng ray, khả năng dịch chuyển cữ và các hạng mục đã thỏa thuận.
Giá được báo theo cấu hình và mặt bằng thực tế. Thanh toán theo ba đợt: đặt cọc 30%; thanh toán 30% khi thiết bị được mang tới; 40% còn lại thanh toán sau khi hoàn thành, nghiệm thu đạt yêu cầu và xuất hóa đơn. Khách hàng chịu chi phí vận chuyển khi giao hàng và cả chi phí vận chuyển nếu di dời bàn hoặc máy về sau.
Bàn được bảo hành 12 tháng đối với lỗi thuộc trách nhiệm của Đa Phương Thức. Khi cần tư vấn, khách hàng có thể gọi hoặc nhắn Zalo 0789 721 111. Xem thêm chính sách thanh toán, chính sách bảo hành và giao hàng, lắp đặt.
Thông tin cần gửi để nhận phương án sát nhu cầu
Để tránh báo giá dựa trên giả định, khách hàng nên chuẩn bị: ảnh hoặc video mặt bằng; chiều dài và chiều rộng khu vực dự kiến đặt bàn; kích thước sản phẩm lớn nhất; vị trí vùng in; sản phẩm là áo, chi tiết giày, logo, bán thành phẩm hay hàng đã may; số người thao tác; yêu cầu kính mờ hoặc kính trong; nhu cầu hút mùi; nguồn điện và lối đưa vật tư vào xưởng. Nếu có hàng mẫu và khung in đang dùng, nên cung cấp khi khảo sát.
Mỗi loại bàn có cùng nền tảng kết cấu nhưng khác ở cách đặt hàng và tổ chức thao tác. Đọc bài tổng hợp về bàn in lụa để so sánh toàn bộ cấu hình trước khi quyết định.
Hình ảnh bàn thành phẩm và bán thành phẩm
Ảnh và video do Đa Phương Thức ghi nhận tại các công trình, xưởng sản xuất và quá trình lắp đặt thực tế.