Vận hành, bảo dưỡng và xử lý lỗi máy in tự động chạy bàn
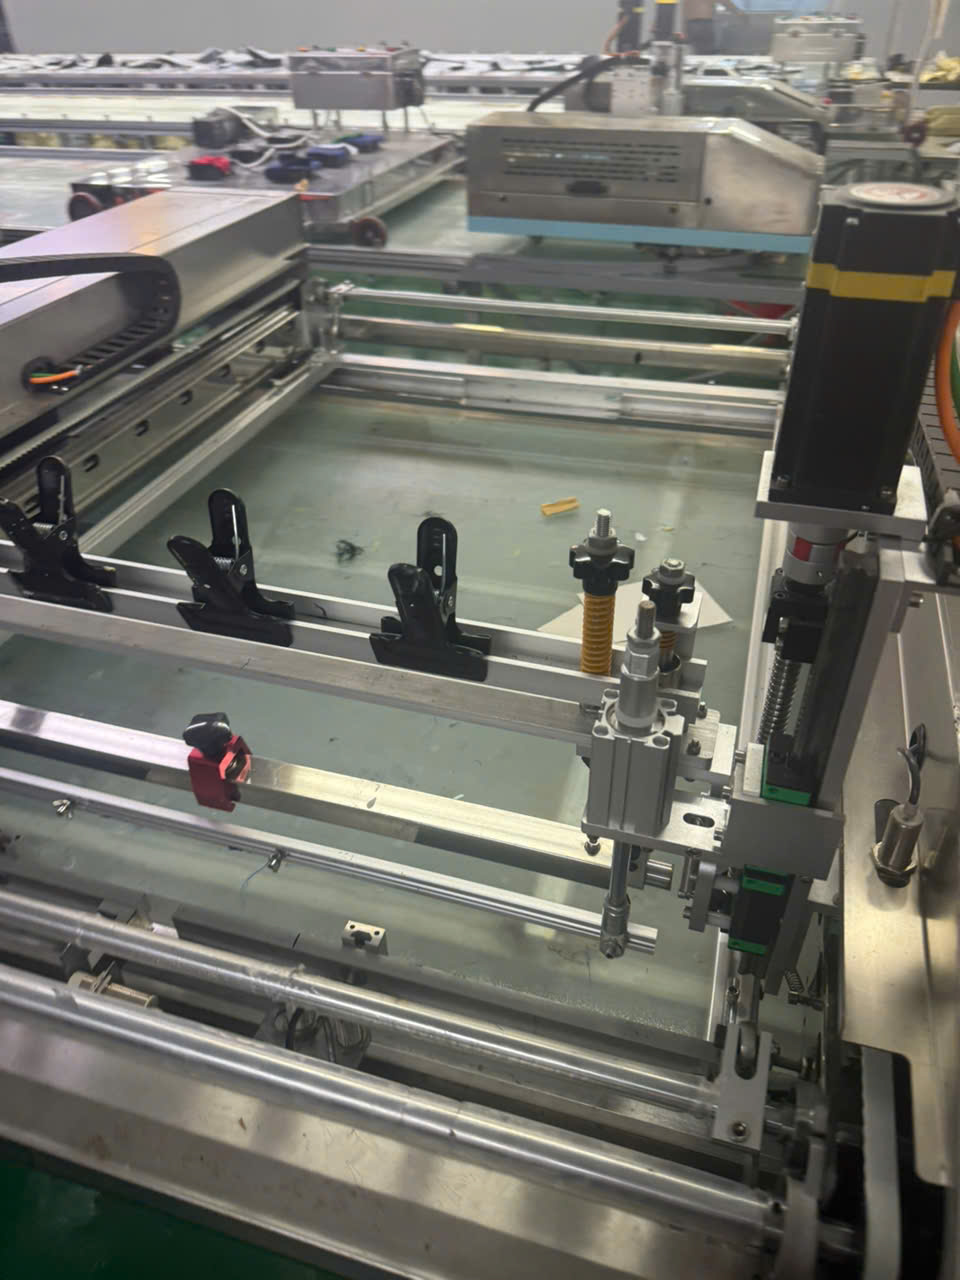
Máy dùng servo, cảm biến, xi lanh điện và pin lithium. Quy trình bảo dưỡng phải bao quát cơ khí, điện, cảm biến, phần đầu in và an toàn. Không đợi máy dừng giữa ca mới kiểm tra.
Kiểm tra trước ca
Kiểm tra mức pin, vỏ pin, giắc và dây. Dọn ray cùng hai đầu hành trình. Xác nhận khung, dao, cữ sản phẩm và cảm biến đã khóa. Thử cảm biến chống va chạm cả hai phía theo hướng dẫn bàn giao. Kiểm tra nút dừng khẩn rồi chạy nhích.
Khởi động và chạy mẫu
Đăng nhập đúng quyền, chọn bộ thông số, kiểm tra điểm đầu–cuối, lực dao và tốc độ. Chạy từng bước ở tốc độ thấp. In một mẫu, đánh giá độ phủ, nét, vị trí và khả năng tách lưới. Chỉ chạy tự động khi mẫu đạt.
Theo dõi trong ca
Quan sát mức pin, tiếng servo, độ rung, ray, cảm biến và chất lượng hình. Không để mực khô trên dao, lưới hoặc cảm biến. Nếu chất lượng thay đổi, dừng và kiểm tra từng nguyên nhân thay vì tăng lực dao ngay.
Thay khung khi đổi màu
Máy in nhiều màu bằng cách thay khung. Dừng ở vị trí thuận tiện, cô lập chuyển động, tháo khung, vệ sinh, lắp khung màu tiếp theo và căn dọc–ngang–góc. Gọi lại thông số phù hợp, chạy nhích và in thử trước khi tiếp tục.
Sạc và chăm sóc pin lithium
Dùng đúng bộ sạc. Sạc tại nơi khô, thoáng và tránh nhiệt. Không dùng pin có vỏ phồng, nứt, nóng hoặc có mùi. Lên kế hoạch sạc để tránh máy dừng giữa chu trình. Ghi lại thời gian chạy nếu thấy thời lượng giảm bất thường.
Vệ sinh ray và cảm biến
Lau mực, bụi và dị vật bằng phương pháp phù hợp. Không tự bôi dầu lên mọi loại ray. Kiểm tra mối nối, bu-lông và giá cảm biến. Cảm biến bẩn hoặc lệch có thể làm bỏ vị trí, dừng sớm hoặc dừng muộn.
Bảo dưỡng xi lanh điện
Theo dõi tiếng động, độ rơ, tốc độ và điểm giới hạn. Nếu cơ cấu chạy chậm hoặc kẹt, không tăng lực để ép qua. Kiểm tra cơ khí, tải, dây và bộ điều khiển. Không tháo khi còn cấp nguồn.
Máy dừng sai vị trí
Kiểm tra cảm biến, vật nhận, cữ sản phẩm, ray và độ rơ bộ truyền. Chạy nhích để đối chiếu từng điểm. Nếu lỗi xuất hiện tại một vị trí, ưu tiên kiểm tra cảm biến và ray tại đó; nếu lỗi tăng dần, xem bộ truyền và kết cấu.
Cảm biến chống va chạm liên tục báo
Dọn vùng trước và sau máy. Kiểm tra giá, bề mặt cảm biến và dây. Không nối tắt để chạy. Sau va chạm, kiểm tra cả khung, ray và dao trước khi khởi động lại.
Hình in thiếu hoặc không đều
Kiểm tra mực, lưới, dao, lực hạ, tốc độ, mặt bàn và khoảng thoát lưới. Nếu chỉ lệch một bên, xem độ song song của dao và khung. Nếu lỗi xuất hiện sau thay màu, căn lại khung và cữ.
Máy yếu khi gần hết ca
Kiểm tra mức pin và giắc. Nếu nguồn thấp, dừng theo quy trình và sạc; không cố hoàn thành chu trình khi chuyển động đã yếu. Nếu pin đầy nhưng máy vẫn yếu, cần kiểm tra tải cơ khí, servo, xi lanh điện và hệ điện.
Lịch bảo dưỡng gợi ý
- Hằng ca: pin, ray, cảm biến, dao, khung và vùng an toàn.
- Hằng tuần: bu-lông, mối nối, dây, giắc và cơ cấu dẫn hướng.
- Định kỳ: độ rơ bộ truyền, servo, xi lanh điện, pin, bộ sạc và hiệu chuẩn vị trí.
- Sau va chạm hoặc sửa chữa: chạy lại toàn bộ bài kiểm tra an toàn và mẫu nghiệm thu.
Khi cần dừng máy và gọi kỹ thuật
Dừng khi có rung mạnh, tiếng bất thường, mùi điện, pin nóng, ray biến dạng, cảnh báo servo, xi lanh kẹt hoặc cảm biến chống va chạm không hoạt động. Không tiếp tục sản xuất bằng cách bỏ bảo vệ.
Phân công trách nhiệm trước khi vận hành
Mỗi ca nên có người chịu trách nhiệm khởi động, chọn bộ thông số và xác nhận mẫu đầu. Người cấp hàng cần hiểu vùng nguy hiểm và không đặt tay, dụng cụ hoặc vật tư lên đường chạy. Người phụ trách mực và khung phải báo trước khi cần dừng để thay màu hoặc vệ sinh.
Không dùng chung tài khoản kỹ thuật cho mọi người nếu HMI có phân quyền. Thông số giới hạn, bù dao và cấu hình chuyển động chỉ nên do người được đào tạo thay đổi. Người vận hành hằng ngày có thể chọn mã hàng và điều chỉnh trong phạm vi cho phép.
Nhật ký ca nên ghi mã hàng, khung, mực, số màu, giờ bắt đầu, mức pin, bộ thông số, lỗi phát sinh và cách xử lý. Nhật ký giúp phân biệt lỗi lặp lại với lỗi ngẫu nhiên và hỗ trợ kỹ thuật kiểm tra nhanh hơn.
Quy trình khởi động theo từng bước
Trước khi bật máy, đi dọc toàn bộ bàn và dọn vật cản ở cả hai đầu. Kiểm tra khung máy, dao, dây, giắc, cảm biến và cữ sản phẩm. Xác nhận nút dừng khẩn ở trạng thái đúng, nhưng không vội xóa cảnh báo khi chưa biết nguyên nhân của lần dừng trước.
Sau khi cấp nguồn, đọc trạng thái trên HMI và kiểm tra mức pin. Chọn chế độ thủ công hoặc chạy nhích. Thử chuyển động chậm, nâng hạ khung, dao gạt và dao phủ trong vùng không có sản phẩm. Xác nhận cảm biến vị trí thay đổi tín hiệu đúng và không có tiếng cạ.
Đặt mẫu ở vị trí đầu, giữa và cuối bàn. Gọi bộ thông số phù hợp, kiểm tra điểm đầu–cuối của dao và in mẫu. Chỉ chuyển sang tự động khi vị trí, độ phủ, nét, tách lưới và chu trình sấy đều đạt.
Quản lý thay khung và in nhiều màu
Máy thực hiện đơn hàng nhiều màu bằng cách thay khung cho từng màu. Trước khi tháo, đưa đầu in về vị trí thuận tiện, dừng chuyển động và xử lý mực an toàn. Đánh dấu khung và ghi thứ tự màu để tránh lắp nhầm.
Sau khi lắp khung tiếp theo, căn theo chiều dọc, ngang và góc xoay. Kiểm tra cữ sản phẩm vì hàng có thể đã co hoặc dịch sau sấy. Gọi bộ thông số tương ứng, nhưng vẫn chạy nhích và in một mẫu mới. Không bỏ qua bước mẫu chỉ vì màu trước đã đạt.
Nếu chồng màu lệch, xác định sai số giống nhau ở mọi vị trí hay chỉ xuất hiện tại một điểm. Sai số toàn bộ thường liên quan gá khung hoặc cữ chung; sai số từng điểm liên quan cữ, cảm biến, bàn hoặc cách đặt hàng.
Theo dõi pin trong suốt ca
Thời gian chạy khoảng tám giờ sau một lần sạc đầy là giá trị tham khảo trong điều kiện phù hợp. Tải đầu máy, tốc độ, số lần tăng giảm tốc, số lượt gạt và tần suất xi lanh điện làm thời lượng thay đổi. Vì vậy, nên ghi mức pin lúc đầu, giữa và cuối ca.
Dùng đúng bộ sạc được bàn giao. Sạc tại khu vực khô, thông thoáng, tránh nguồn nhiệt và không làm cản lối đi. Trước khi cắm, kiểm tra vỏ pin, dây, giắc và nhiệt độ. Không sử dụng bộ sạc khác chỉ vì đầu cắm vừa.
Nếu pin phồng, nứt, rò, nóng bất thường hoặc có mùi, dừng sử dụng và tách khu vực theo quy trình an toàn của xưởng. Không tự mở bộ pin. Nếu thời lượng giảm rõ trong các ca có điều kiện giống nhau, ghi lại dữ liệu và liên hệ kỹ thuật để đánh giá.
Bảo dưỡng servo và bộ truyền
Servo điều khiển chuyển động nhưng chất lượng thực tế phụ thuộc bộ truyền, bánh hoặc con trượt và ray. Theo dõi tiếng khi tăng tốc, giảm tốc và đảo chiều. Tiếng gõ tại một vị trí, rung ở mối nối hoặc nhiệt bất thường đều là dấu hiệu cần kiểm tra.
Không tự thay thông số servo để che rung cơ khí. Trước hết, kiểm tra ray, bu-lông, khớp nối, độ rơ và tải đầu máy. Khi có mã cảnh báo, ghi lại chính xác nội dung, thời điểm, vị trí và trạng thái pin. Không chỉ tắt nguồn để xóa dấu vết rồi tiếp tục chạy.
Sau khi sửa bộ truyền hoặc ray, phải căn lại vị trí và chạy mẫu toàn bàn. Một điều chỉnh cơ khí có thể làm thay đổi quan hệ với các cảm biến đã chốt trước đó.
Bảo dưỡng xi lanh điện
Xi lanh điện điều khiển các chuyển động đầu in mà không dùng khí nén. Cần kiểm tra hành trình, tiếng, tốc độ, độ rơ và điểm giới hạn. Nếu cơ cấu không đi hết hoặc chạy nặng, dừng để kiểm tra tải, dẫn hướng, dây và bộ điều khiển.
Không dùng tay ép cơ cấu khi còn nguồn. Không tăng lệnh lực để vượt qua điểm kẹt. Mực khô, lệch dẫn hướng hoặc vật cản nhỏ có thể khiến tải tăng nhanh. Sau vệ sinh hay sửa chữa, chạy từng bước không tải rồi mới lắp khung và dao.
Việc bôi trơn hoặc tháo xi lanh phải theo đúng loại linh kiện và hướng dẫn bàn giao. Dùng sai chất bôi trơn có thể giữ bụi, làm hỏng phớt hoặc ảnh hưởng độ chính xác.
Chăm sóc dao, khung và lưới
Mép dao phải thẳng, sạch và không sứt. Sau ca, tháo và vệ sinh bằng vật tư phù hợp loại mực; tránh để dung môi chảy vào phần điện. Cất dao để mép không tỳ vào vật cứng. Khi lắp, kẹp đều và kiểm tra độ song song.
Khung phải được khóa chắc. Kiểm tra lưới, keo, độ căng và dấu hiệu rách. Khoảng thoát lưới cần được xác nhận sau khi đổi khung. Không bù một khung vặn hoặc lưới chùng bằng cách tăng lực dao.
Cữ sản phẩm và bề mặt bàn phải sạch. Keo bám, mực khô hoặc sợi vải có thể thay đổi độ cao và vị trí. Khi vệ sinh, tránh làm dịch cữ hoặc cảm biến.
Kiểm tra cảm biến vị trí và chống va chạm
Cảm biến vị trí giúp máy nhận từng điểm in; cảm biến chống va chạm bảo vệ cả phía trước và sau. Hằng ca, quan sát bề mặt, giá đỡ và dây. Tín hiệu trên HMI phải thay đổi rõ khi chạy nhích qua điểm nhận.
Thử cảm biến chống va chạm theo phương pháp bàn giao, ở tốc độ kiểm tra và dùng vật thử phù hợp. Không dùng người làm vật thử. Sau khi hệ thống dừng, xác nhận máy không tự chạy lại trước khi vùng đã an toàn và người vận hành thực hiện trình tự khởi động.
Nếu báo giả, kiểm tra vật cản, mực bám, rung, giá lệch và dây. Không nối tắt cảm biến. Nếu bảo vệ không hoạt động, dừng máy và gọi kỹ thuật.
Bảng chẩn đoán theo hiện tượng
Máy không khởi động chu trình
Kiểm tra dừng khẩn, cảnh báo trên HMI, mức pin, tín hiệu vị trí, trạng thái chống va chạm và quyền đăng nhập. Không xóa cảnh báo trước khi đọc nguyên nhân.
Máy rung khi dừng
Kiểm tra tốc độ và giảm tốc, nhưng đồng thời kiểm tra ray, mối nối, độ rơ bộ truyền và độ cứng đầu máy. Nếu rung chỉ tại một đoạn, ưu tiên kiểm tra đoạn ray đó.
Máy bỏ qua một vị trí
Làm sạch cảm biến và vật nhận, kiểm tra giá, dây và khoảng nhận. Chạy nhích qua điểm, quan sát tín hiệu. Nếu chỉ lỗi ở một vị trí, không thay toàn bộ thông số của bàn.
Hình in thay đổi dần trong ca
Kiểm tra trạng thái mực, mép dao, lưới, nhiệt độ, bề mặt bàn và mức pin. Máy có thể lặp lại chuyển động nhưng vật liệu tiêu hao thay đổi theo thời gian.
Máy dừng giữa hành trình
Ghi mã lỗi, vị trí và hướng chạy. Kiểm tra vật cản, cảm biến hai phía, nguồn pin, servo, dây và ray. Không đẩy máy bằng tay khi chưa cô lập nguồn.
Đầu in hạ không đều
Kiểm tra khung, thanh dao, dẫn hướng và xi lanh điện. Không tăng lực để ép phía còn lại xuống. Chạy từng bước không tải và gọi kỹ thuật nếu cơ cấu lệch.
Lịch bảo dưỡng chi tiết gợi ý
Hằng ca: kiểm tra pin, sạc, dây, giắc, dừng khẩn, cảm biến hai phía, ray, cữ, khung, dao và vùng chạy. Vệ sinh mực trước khi khô. Ghi lỗi và thời lượng pin.
Hằng tuần: kiểm tra bu-lông, mối nối ray, giá cảm biến, độ rơ cơ cấu, thanh kẹp dao, dây tại vùng chuyển động và tình trạng bộ sạc. Chạy mẫu ở đầu, giữa và cuối bàn để phát hiện sai số sớm.
Theo định kỳ sử dụng: đánh giá servo, bộ truyền, xi lanh điện, pin, bộ sạc, độ thẳng ray và độ lặp vị trí. Chu kỳ cụ thể phụ thuộc số giờ chạy, tải và môi trường; cần theo hướng dẫn bàn giao.
Sau va chạm, sửa chữa hoặc di dời: cân lại bàn, kiểm tra ray, cảm biến, khung đầu máy và toàn bộ chức năng an toàn. Chạy nhích, chạy không tải, thử bảo vệ và in mẫu nghiệm thu trước khi sản xuất.
Hồ sơ bảo dưỡng nên lưu
Mỗi lần bảo dưỡng nên ghi ngày, giờ máy, hiện tượng, vị trí, linh kiện đã kiểm tra, thay đổi thực hiện và kết quả chạy thử. Chụp ảnh vị trí cảm biến hoặc hư hỏng khi cần. Nếu thay pin, sạc, servo hoặc xi lanh, ghi đúng mã linh kiện.
Hồ sơ giúp nhận ra xu hướng như thời lượng pin giảm, một mối nối ray thường xuyên lỏng hoặc lỗi cảm biến lặp theo ca. Đây cũng là cơ sở để phân biệt lỗi thiết bị với thay đổi sản phẩm hoặc thao tác.
Câu hỏi thường gặp về vận hành và bảo dưỡng
Có cần bảo dưỡng nếu máy vẫn đang chạy bình thường?
Có. Bảo dưỡng phòng ngừa giúp phát hiện độ rơ, dây lỏng, cảm biến bẩn và pin suy giảm trước khi gây dừng máy hoặc hỏng hàng.
Có thể bỏ qua cảm biến đang báo để kịp đơn hàng không?
Không. Phải tìm nguyên nhân. Nối tắt hoặc vô hiệu hóa bảo vệ làm tăng nguy cơ cho người và thiết bị.
Khi pin yếu có nên giảm tốc để chạy tiếp?
Không nên coi đó là giải pháp mặc định. Dừng theo quy trình và sạc đúng cách. Cố chạy khi nguồn không đủ có thể làm chu trình không hoàn tất.
Sau khi di dời máy cần làm gì?
Kiểm tra lại bàn, ray, cảm biến, giới hạn, chống va chạm, HMI và mẫu in. Không giả định vị trí cũ vẫn chính xác sau vận chuyển.
Quay lại bài máy in tự động chạy bàn. Máy được bảo hành 12 tháng đối với lỗi do Đa Phương Thức gây ra; liên hệ 0789 721 111 để được kiểm tra sớm nhất có thể.