Bàn in một bên hay hai bên: Chọn theo mặt bằng và quy trình
Bố trí một bên hay hai bên không chỉ quyết định số vị trí đặt hàng. Nó thay đổi luồng người, khoảng thao tác, cách cấp vật tư, vị trí máy chạy bàn và yêu cầu chiếu sáng của toàn tuyến.
Bố trí một bên
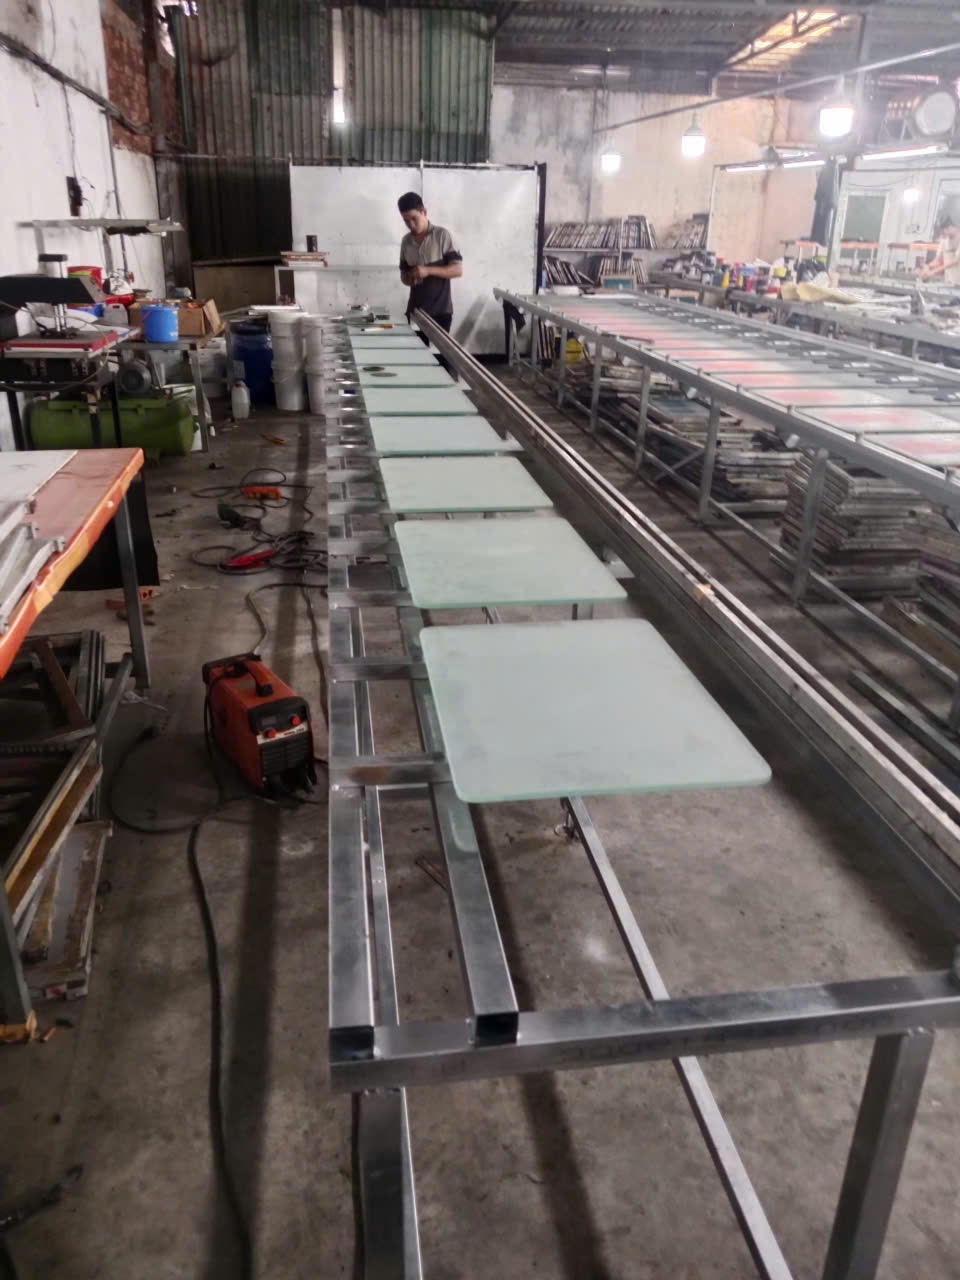
Phương án một bên phù hợp khi mặt bằng hẹp, một phía sát tường hoặc quy trình chỉ cần người thao tác từ một lối chính. Điện, đèn, khung và vật tư có thể gom theo cùng phía để dễ quản lý. Đổi lại, số vị trí trên cùng chiều dài thường ít hơn phương án khai thác hai bên.
Bố trí hai bên
Hai bên tận dụng chiều dài tuyến tốt hơn và có thể tách công đoạn hoặc nhóm sản phẩm. Cần đủ lối đi ở cả hai phía, tránh giao cắt giữa người cấp hàng, người lấy hàng và máy chạy bàn. Hệ đèn, dây điện và điểm dừng cũng phải phục vụ được cả hai phía.
Đo mặt bằng theo vùng sử dụng
Không chỉ đo khung bàn. Hãy cộng phần thân người vận hành, xe vật tư, cửa tủ điện, vùng quay đầu máy, vị trí tháo khung và lối thoát. Cột, cửa, rãnh nền hoặc chênh cao có thể làm một phương án tưởng đủ diện tích nhưng không vận hành được.
Vẽ luồng sản phẩm
Đánh dấu nơi nhận bán thành phẩm, vị trí in, sấy, kiểm tra và chuyển công đoạn. Nếu sản phẩm phải đi vòng hoặc cắt ngang tuyến nhiều lần, cần đổi hướng bàn hoặc chọn một bên để luồng rõ hơn. Nếu hai nhóm làm việc độc lập, hai bên có thể hiệu quả hơn.
Dự phòng nâng cấp
Chừa vị trí cho máy in tự động, máy sấy, tủ điều khiển, quạt và đoạn nối mở rộng. Một tuyến đang chạy thủ công có thể cần ray, nguồn điện và vùng dừng khác khi bổ sung máy chạy bàn.
Quyết định bằng sơ đồ tỷ lệ
Trước khi thi công, nên lập sơ đồ có kích thước thật và mô phỏng ít nhất một chu kỳ sản phẩm. Xem hướng dẫn bố trí dây chuyền bàn in, checklist khảo sát mặt bằng hoặc gửi bản vẽ qua trang liên hệ.
Kết luận nhanh trước khi so sánh chi tiết
Bàn một bên phù hợp mặt bằng hẹp, quy trình gọn và cần một lối thao tác chính. Bàn hai bên tận dụng năng lực tuyến tốt hơn khi đủ chiều rộng, nhân lực và hệ thống chiếu sáng. Đây là định hướng ban đầu, không phải quy tắc tuyệt đối. Khi một xưởng có nhiều nhóm hàng, phương án phù hợp phải được kiểm tra bằng mẫu thật, sơ đồ mặt bằng và nhịp vận hành dự kiến.
Mục tiêu của bài là chọn bố trí phù hợp chiều rộng xưởng, luồng người và số công đoạn. Để tránh chọn theo tên gọi, hãy lập một bảng gồm sản phẩm lớn nhất–nhỏ nhất, vùng in, số vị trí, số công đoạn, số người, thiết bị chạy bàn, nguồn điện và khoảng trống bảo trì. Sau đó chấm từng phương án theo cùng dữ liệu.
Bảng tiêu chí nên dùng khi ra quyết định
- Sản phẩm: kích thước, độ mềm, hình dạng, mặt in và biến thể.
- Thao tác: cách cấp hàng, đặt cữ, lấy hàng, đổi mã và vệ sinh.
- Mặt bằng: cột, cửa, lối đi, vùng quay đầu, tủ điện và khả năng mở rộng.
- Năng suất: chu kỳ thực tế, điểm chờ và tỷ lệ thời gian thiết bị không chạy.
- Chất lượng: độ lặp vị trí, nhiệt, lực gạt và lỗi có thể phát sinh.
- Vòng đời: bảo trì, linh kiện, cải tạo và chi phí dừng máy.
Chiều rộng mặt bằng: khác nhau ở đâu?
Với bàn in một bên, điểm cần chú ý là cần một vùng thao tác chính và lối kỹ thuật. Trong khi đó, bàn in hai bên thiên về cần hai vùng thao tác cùng lối đi an toàn. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là vẽ kích thước thực gồm cột, cửa và vùng quay đầu. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Luồng cấp hàng: khác nhau ở đâu?
Với bàn in một bên, điểm cần chú ý là hàng vào ra tập trung một phía nên dễ quản lý. Trong khi đó, bàn in hai bên thiên về có thể cấp và lấy hai phía nhưng cần tránh giao cắt. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là mô phỏng hướng đi của người và xe đẩy. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Số công đoạn: khác nhau ở đâu?
Với bàn in một bên, điểm cần chú ý là phù hợp quy trình ít trạm hoặc dùng một mặt chính. Trong khi đó, bàn in hai bên thiên về phù hợp khi cần phân nhiều công đoạn hai bên. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là lập sơ đồ từng công đoạn thay vì chỉ đếm vị trí. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Nhân lực: khác nhau ở đâu?
Với bàn in một bên, điểm cần chú ý là ít người hơn nhưng dễ tạo điểm chờ nếu thao tác dài. Trong khi đó, bàn in hai bên thiên về cần cân bằng người hai bên để không bỏ trống năng lực. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là tính nhịp theo người thật trong một ca mẫu. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Ánh sáng và điện: khác nhau ở đâu?
Với bàn in một bên, điểm cần chú ý là hệ đèn tập trung và dễ đi dây hơn. Trong khi đó, bàn in hai bên thiên về cần bảo đảm độ sáng và nguồn đồng đều hai phía. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là chốt vị trí tủ, dây và điểm bảo trì trước khi lắp. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Khả năng mở rộng: khác nhau ở đâu?
Với bàn in một bên, điểm cần chú ý là có thể thêm tuyến song song khi còn chiều rộng. Trong khi đó, bàn in hai bên thiên về tăng vị trí trên cùng khung nhưng khó nếu lối đi đã thiếu. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là dành khoảng dự phòng cho thiết bị và bảo trì. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Chi phí vòng đời: khác nhau ở đâu?
Với bàn in một bên, điểm cần chú ý là chi phí đầu tư và vận hành thường gọn hơn. Trong khi đó, bàn in hai bên thiên về đầu tư lớn hơn nhưng có thể tăng sản lượng nếu khai thác đủ. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là so chi phí trên sản lượng thực chứ không chỉ giá ban đầu. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Cách thử hai phương án trong điều kiện giống nhau
Chuẩn bị cùng một bộ sản phẩm đại diện, cùng số người và cùng yêu cầu chất lượng. Với mỗi phương án, thực hiện đủ thao tác cấp hàng, đặt cữ, in hoặc sấy, lấy hàng và đổi mã. Đo ít nhất ba nhóm: thời gian chu kỳ, số lần phải chỉnh lại và tỷ lệ mẫu đạt. Nếu chỉ thử một sản phẩm dễ nhất, kết quả thường không phản ánh ngày sản xuất thực tế.
Thử ở đầu, giữa và cuối tuyến để phát hiện sai lệch do đường chuẩn hoặc bố trí. Ghi lại video từ ngoài vùng nguy hiểm, ảnh vị trí cữ và thông số máy. Khi kết quả hai phương án gần nhau, ưu tiên phương án dễ bảo trì, dễ đào tạo người mới và còn khoảng điều chỉnh cho nhóm hàng tương lai.
Những sai lầm thường gặp khi so sánh
- Chọn theo giá ban đầu mà không tính lỗi hàng, thời gian đổi mã và dừng máy.
- Dùng thông số hoặc khoảng cách của xưởng khác thay cho sản phẩm thực tế.
- Chỉ đo chiều dài–rộng tổng thể nhưng bỏ qua cột, cửa và lối bảo trì.
- Đánh giá năng suất của máy mà không tính nhịp cấp và lấy hàng của người.
- Thiết kế cho một mã hiện tại nhưng không chừa phạm vi điều chỉnh hợp lý.
- Chốt mặt kính, ray hoặc nguồn điện trước khi đặt thử sản phẩm và thiết bị.
Dữ liệu cần gửi khi yêu cầu tư vấn hoặc báo giá
Gửi ảnh và kích thước sản phẩm lớn nhất, nhỏ nhất; vùng in; số màu; sản lượng theo ca; số vị trí; số người; loại khung; máy in hoặc máy sấy dự kiến; chiều dài, chiều rộng và ảnh mặt bằng. Nếu có sơ đồ cột, cửa, tủ điện và đường vận chuyển, phương án bố trí sẽ chính xác hơn.
Đọc thêm hướng dẫn bố trí xưởng và gửi sơ đồ mặt bằng. Khi gửi yêu cầu, nên nêu rõ phương án đang nghiêng về và điểm còn lo ngại để phần tư vấn tập trung vào dữ liệu quyết định thay vì chỉ gửi một báo giá chung.
Câu hỏi thường gặp
Có thể chọn cấu hình lớn hơn để dùng cho mọi sản phẩm không?
Cấu hình lớn hơn không tự động linh hoạt hơn. Khoảng thao tác, cữ, thời gian đổi mã và khả năng tiếp cận có thể kém đi với sản phẩm nhỏ. Cần xác định nhóm hàng chính và phạm vi hàng phụ thực sự cần dùng chung.
Có nên quyết định chỉ từ hình ảnh hoặc video?
Hình ảnh giúp hiểu bố trí nhưng không thay thế kích thước, mẫu và nhịp thao tác. Video cũng cần biết số người, tốc độ, sản phẩm và tỷ lệ lỗi mới dùng để so sánh năng suất.
Khi nào cần khảo sát trực tiếp?
Nên khảo sát khi bàn dài, mặt bằng có nhiều cột hoặc cao độ sàn thay đổi, cần kết nối điện–khí, phải dùng chung nhiều nhóm sản phẩm hoặc cần di dời thiết bị cũ sang tuyến mới.
Nên nghiệm thu theo tiêu chí nào?
Nghiệm thu theo kích thước và đường chuẩn, khả năng chạy đầu–giữa–cuối tuyến, thao tác với sản phẩm thật, chức năng an toàn và kết quả mẫu. Mọi giới hạn cần ghi trong biên bản trước khi chạy hàng loạt.
Kết luận: So sánh bàn in một bên và bàn in hai bên hiệu quả nhất khi mọi phương án được đặt trên cùng bộ dữ liệu. Chọn cấu hình phục vụ phần lớn sản lượng, dễ vận hành và còn đủ phạm vi điều chỉnh; không chọn chỉ vì một thông số nổi bật hoặc hình ảnh đẹp.