Cách chọn máy sấy băng chuyền: Khổ băng, vùng nhiệt, công suất và nguồn điện
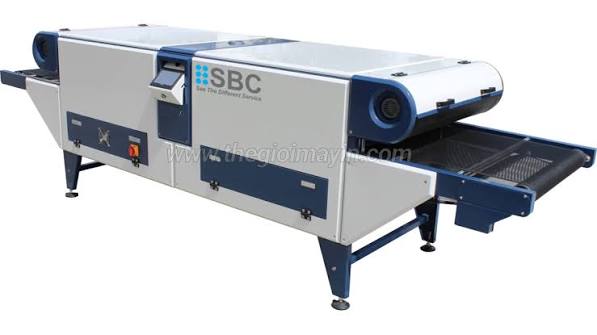
Một máy sấy băng chuyền phù hợp phải xử lý được sản phẩm lớn nhất, đạt sản lượng mục tiêu, giữ chất lượng ổn định và tương thích nguồn điện của xưởng. Chọn máy chỉ theo giá hoặc công suất ghi trên nhãn dễ dẫn đến hai tình huống: máy nhỏ trở thành điểm nghẽn, hoặc máy quá lớn làm tăng chi phí đầu tư và vận hành. Phương pháp dưới đây giúp chuyển nhu cầu sản xuất thành các thông số có thể khảo sát và báo giá.
Bước 1: Lập danh sách sản phẩm thực tế
Ghi loại sản phẩm, kích thước tổng, kích thước hình in, độ dày, vật liệu và cách đặt lên băng. Với áo, cần biết trải phẳng hay gấp; với chi tiết cắt rời, cần biết có nhẹ và dễ bay không; với vật cứng, cần biết chiều cao. Nếu có nhiều nhóm hàng, chọn nhóm gây yêu cầu lớn nhất cho từng thông số thay vì chọn một sản phẩm đại diện duy nhất.
Màu vật liệu cũng đáng ghi nhận vì khả năng hấp thụ bức xạ và rủi ro biến màu có thể khác nhau. Hình in phủ mực dày hoặc diện tích lớn cần nhiều năng lượng hơn hình nhỏ. Mẫu thật và tài liệu mực giúp giảm phỏng đoán.
Bước 2: Xác định khổ băng hữu ích
Khổ băng phải lớn hơn vùng cần sấy. Cần chừa biên để sản phẩm không nằm sát mép và vẫn ở trong vùng nhiệt đồng đều. Nếu đặt hai hàng, hãy cộng chiều rộng hai sản phẩm, khoảng cách giữa chúng và biên hai bên. Không nên lấy khổ băng bằng đúng tổng kích thước rồi kỳ vọng sử dụng 100% bề rộng trong mọi điều kiện.
Khổ rộng tăng sản lượng nhưng cũng tăng kích thước buồng, số phần tử nhiệt, công suất và diện tích. Nếu xưởng chủ yếu chạy một hàng, băng quá rộng có thể không kinh tế. Nếu thường xuyên chạy hai hàng hoặc có hình in lớn, băng hẹp sẽ buộc giảm nhịp cấp hàng.
Bước 3: Tính sản lượng mục tiêu
Sản lượng không chỉ là tốc độ băng. Cần biết khoảng cách giữa hai sản phẩm, số hàng ngang và thời gian làm việc thực tế. Ví dụ, cùng một tốc độ, đặt được hai áo song song có thể tăng năng suất so với một áo; nhưng chỉ khi vùng nhiệt đồng đều trên toàn chiều rộng và người vận hành cấp hàng kịp.
Nên tính ba mức: sản lượng trung bình, cao điểm và kế hoạch sau một đến hai năm. Máy chỉ đủ mức trung bình có thể nhanh chóng quá tải. Ngược lại, mua theo một mục tiêu tăng trưởng không chắc chắn có thể làm vốn bị giữ trong thiết bị dư thừa.
Bước 4: Xác định thời gian lưu cần thiết
Thời gian lưu là khoảng thời gian sản phẩm nằm trong vùng nhiệt hữu ích. Tài liệu mực cung cấp nhiệt độ và điều kiện đóng rắn, nhưng máy thực tế cần thử để biết thời gian lớp mực đạt yêu cầu. Công thức khái niệm là: thời gian lưu bằng chiều dài vùng nhiệt chia cho tốc độ băng. Đơn vị phải đồng nhất.
Nếu cần thời gian dài ở tốc độ sản xuất cao, vùng nhiệt phải dài hơn hoặc truyền nhiệt phải hiệu quả hơn. Tăng nhiệt quá mức để bù vùng nhiệt ngắn có thể làm bề mặt nóng nhanh trong khi phần sâu chưa đạt, đồng thời tăng rủi ro với vật liệu.
Bước 5: Chọn chiều dài vùng nhiệt và chiều dài tổng
Chiều dài tổng gồm đầu vào, buồng sấy và đầu ra. Đầu vào cần đủ chỗ đặt sản phẩm phẳng trước khi vào buồng. Đầu ra cần đủ chỗ để sản phẩm thoát hoàn toàn và người nhận hàng thao tác an toàn. Nếu đầu ra quá ngắn, hàng có thể rơi hoặc dồn lại gần vùng nóng.
Vùng nhiệt dài cho phép tăng thời gian lưu ở cùng tốc độ hoặc tăng tốc trong khi vẫn giữ thời gian cần thiết. Đổi lại, máy dài hơn, nặng hơn và chi phí cao hơn. Mặt bằng phải được đo cả lối vận chuyển máy vào xưởng, cửa, hành lang và vị trí quay đầu.
Bước 6: Chọn cơ chế gia nhiệt
Hồng ngoại phù hợp khi cần làm nóng nhanh và kết cấu gọn. Khí nóng hỗ trợ thoát ẩm tốt và truyền nhiệt quanh bề mặt. Mực gốc nước thường đặt yêu cầu cao hơn về thoát ẩm; plastisol tập trung vào việc đưa toàn bộ lớp mực đến điều kiện đóng rắn. Một hệ kết hợp có thể phù hợp khi xưởng chạy nhiều loại việc.
Không nên chọn theo tên công nghệ đơn lẻ. Hỏi về độ đồng đều nhiệt, khả năng điều chỉnh, cách xả ẩm, công suất điện và kết quả trên mẫu thực tế. Xem thêm so sánh hồng ngoại và khí nóng.
Bước 7: Ước lượng công suất gia nhiệt
Công suất phụ thuộc khổ và chiều dài vùng nhiệt, mức cách nhiệt, nhiệt độ làm việc, nhịp cấp hàng, lượng ẩm và nhiệt độ môi trường. Không có một con số W/m² duy nhất đúng cho mọi máy. Nhà chế tạo cần tính theo cấu hình và kiểm tra thực tế.
Công suất lắp đặt là mức tối đa; điện năng tiêu thụ trung bình còn phụ thuộc chu kỳ điều khiển và tải. Tuy nhiên hệ thống điện phải chịu được tải thiết kế. Không nên giảm công suất chỉ để vừa đường điện nếu hậu quả là máy không phục hồi nhiệt khi chạy liên tục. Khi nguồn hiện tại không đủ, cần cân nhắc nâng cấp điện hoặc điều chỉnh mục tiêu sản lượng.
Bước 8: Kiểm tra điện áp, số pha và bảo vệ
Khảo sát phải ghi điện áp, số pha, tần số và công suất khả dụng. Máy công suất lớn thường có lợi khi phân tải trên nguồn ba pha nếu xưởng có điều kiện. Dây dẫn, aptomat, thiết bị đóng cắt, tiếp địa và điểm đấu phải được chọn bởi người có chuyên môn theo quy định hiện hành.
Tủ máy nên có bảo vệ quá dòng và giải pháp quá nhiệt phù hợp. Nếu quạt hoặc băng dừng mà gia nhiệt vẫn hoạt động, rủi ro tăng nhanh. Vì thế logic liên động quan trọng không kém tổng công suất.
Bước 9: Chọn dải tốc độ băng
Dải tốc độ phải bao phủ công việc chậm nhất và nhanh nhất. Kiểm tra độ ổn định ở tốc độ thấp, vì một số hệ truyền động chạy giật khi giảm quá sâu. Ở tốc độ cao, kiểm tra băng có rung, trượt hoặc lệch không. Hiển thị số giúp lặp lại thông số tốt hơn núm không có thang rõ.
Nếu quy trình thường thay đổi, nên ghi tốc độ theo đơn vị chiều dài trên phút hoặc thời gian lưu. Điều này cho phép so sánh giữa các máy và sau bảo trì.
Bước 10: Xác định hệ thống thông gió
Máy thải nhiệt và có thể thải hơi ẩm hoặc sản phẩm bay hơi từ mực. Cần xác định cửa hút, quạt xả, đường ống và vị trí xả. Không xả vào khu vực kín hoặc nơi ảnh hưởng người làm việc. Hệ khí phải được vệ sinh và bảo trì được.
Thông gió xưởng cũng ảnh hưởng máy: gió mạnh thổi trực tiếp vào cửa buồng có thể làm nhiệt dao động. Vị trí đặt máy nên tránh luồng gió bất lợi nhưng vẫn có khoảng trống tản nhiệt theo yêu cầu thiết kế.
Bước 11: Lựa chọn mức tự động hóa điều khiển
Cấu hình cơ bản có điều chỉnh nhiệt và tốc độ. Cấu hình nâng cao có thể hiển thị nhiệt đặt/nhiệt thực, cảnh báo lỗi, nhiều vùng nhiệt, lưu công thức hoặc trình tự làm nguội. Giá trị của tự động hóa nằm ở khả năng lặp lại và giảm sai sót, không phải số lượng màn hình.
Nếu xưởng chạy nhiều mã hàng, lưu công thức giúp thiết lập nhanh nhưng vẫn phải xác minh mẫu đầu ca. Nếu chỉ chạy một loại, giao diện đơn giản và linh kiện phổ biến có thể dễ bảo trì hơn.
Bước 12: Kiểm tra khả năng bảo trì
Hỏi cách thay băng, tiếp cận phần tử nhiệt, vệ sinh quạt, thay cảm biến và kiểm tra tủ điện. Máy đặt sát tường nhưng cửa bảo trì nằm phía tường sẽ gây khó khăn. Linh kiện thông dụng và sơ đồ điện rõ ràng giảm thời gian dừng.
Nên có danh sách vật tư hao mòn và lịch kiểm tra. Với xưởng không có kỹ thuật nội bộ, phương án hỗ trợ sau bán hàng và thời gian phản hồi cần được ghi trong hợp đồng.
Bảng thông tin cần gửi để nhận phương án
| Nhóm thông tin | Nội dung cần cung cấp |
|---|---|
| Sản phẩm | Loại hàng, kích thước, độ dày, ảnh cách đặt lên băng |
| Hình in | Kích thước, diện tích phủ mực, vị trí trên sản phẩm |
| Mực | Hãng, mã mực, hướng dẫn đóng rắn, mực gốc nước hay plastisol |
| Sản lượng | Sản phẩm/giờ trung bình, cao điểm và kế hoạch tăng trưởng |
| Điện | Điện áp, số pha, công suất khả dụng, vị trí tủ nguồn |
| Mặt bằng | Chiều dài, chiều rộng, cửa vận chuyển, lối thao tác |
| Thông gió | Vị trí có thể đặt ống xả và điều kiện môi trường |
| Điều khiển | Mức hiển thị, cảnh báo, lưu công thức hoặc yêu cầu riêng |
Những lỗi chọn máy thường gặp
Lỗi thứ nhất là chỉ hỏi nhiệt tối đa. Lỗi thứ hai là chọn khổ băng đúng bằng hình in, không chừa biên. Lỗi thứ ba là tính sản lượng lý thuyết mà bỏ qua thao tác cấp nhận hàng. Lỗi thứ tư là không khảo sát nguồn điện. Lỗi thứ năm là dùng một thông số cho mọi mực và vật liệu.
Lỗi khác là không tính đường đưa máy vào xưởng hoặc không chừa lối bảo trì. Có trường hợp máy đúng công suất nhưng đường xả khí kém làm môi trường nóng và ẩm, khiến vận hành không ổn định.
Chạy thử trước khi chốt cấu hình
Nếu có thể, dùng mẫu đại diện cho nhóm hàng khó nhất. Chạy nhiều vị trí trên băng và ở nhịp cấp gần sản xuất. Đo nhiệt trên sản phẩm, kiểm tra đóng rắn và quan sát biến dạng. Một mẫu đạt ở giữa băng chưa chứng minh toàn bộ khổ đạt.
Ghi lại điều kiện thử để đưa vào biên bản. Khi thay mực hoặc vật liệu, cần xác lập thông số mới. Đọc cách cài đặt nhiệt độ và tốc độ để xây dựng bảng công thức.
Chi phí và hiệu quả sử dụng
Ngoài giá máy, cần tính chi phí đường điện, thông gió, mặt bằng, nhân công nhận hàng, điện năng, băng thay thế và thời gian bảo trì. Máy hiệu quả là máy tạo đủ sản lượng đạt chất lượng với tỷ lệ dừng thấp. Một máy rẻ nhưng thường xuyên lệch băng hoặc thiếu nhiệt có thể làm chi phí trên mỗi sản phẩm cao hơn.
Khả năng mở rộng đáng xem xét: khung có thể nối dài không, tủ điện có dự phòng không, nguồn xưởng còn dư không. Mở rộng được thiết kế từ đầu thường thuận lợi hơn cải tạo sau.
Quy trình làm việc với Đa Phương Thức
Khách hàng gửi thông tin; hai bên trao đổi và khảo sát; Đa Phương Thức lên phương án kỹ thuật; hai bên chốt phạm vi, báo giá và hợp đồng; khách đặt cọc 30%; thiết bị được chế tạo và chạy thử; khách thanh toán 30% khi mang máy đến; phần còn lại 40% thanh toán sau khi hoàn thành, nghiệm thu và xuất hóa đơn.
Máy được bảo hành 12 tháng đối với lỗi do Đa Phương Thức gây ra. Khách hàng chịu chi phí vận chuyển giao hàng và vận chuyển khi di dời. Giá và tiến độ được xác nhận theo từng cấu hình.
Liên kết về bài chính
Để xem tổng quan cấu tạo, nguyên lý, ưu nhược điểm và câu hỏi thường gặp, trở lại máy sấy băng chuyền ngành in. Sau khi chọn cấu hình, hãy xây dựng quy trình vận hành và bảo dưỡng máy sấy băng chuyền.