Vận hành và bảo dưỡng máy sấy băng chuyền an toàn, ổn định
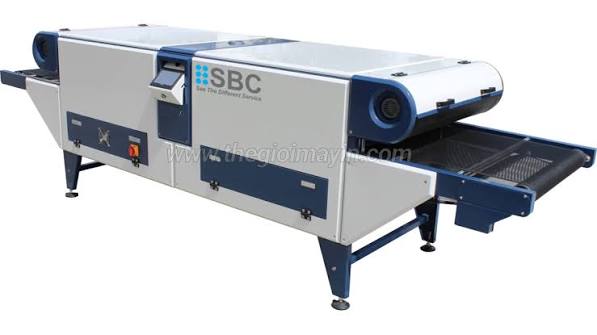
Máy sấy băng chuyền kết hợp nhiệt độ cao, điện công suất, bộ phận quay và băng chuyển động liên tục. Quy trình vận hành cần bảo vệ người, sản phẩm và thiết bị. Mục tiêu của bảo dưỡng không chỉ tránh hỏng đột ngột mà còn giữ tốc độ và phân bố nhiệt ổn định để công thức sấy có thể lặp lại.
Nguyên tắc an toàn cơ bản
Chỉ người đã được hướng dẫn mới vận hành. Không tháo tấm che khi máy chạy. Không đưa tay vào rulô, bộ truyền hoặc buồng nóng. Giữ vật dễ cháy, dung môi và vải vụn khỏi máy. Lối quanh máy và nút dừng phải thông thoáng.
Mọi công việc trong tủ điện hoặc gần phần tử nhiệt phải cô lập nguồn và do người có chuyên môn thực hiện. Không chỉ tắt nút điều khiển; cần áp dụng quy trình khóa nguồn phù hợp tại cơ sở.
Danh sách kiểm tra trước ca
Quan sát băng có rách, nhăn, dính mực hoặc vật lạ không. Kiểm tra mép băng và mối nối. Xoay hoặc chạy thử để chắc băng không cọ. Kiểm tra tấm che, dây điện, quạt và đường xả. Bảo đảm đầu vào và đầu ra không có vật cản.
Kiểm tra chân máy, nền và tiếng động bất thường. Xác nhận nút dừng ở trạng thái làm việc. Chuẩn bị mẫu thử và phiếu công thức.
Trình tự khởi động
Thực hiện theo hướng dẫn của máy. Nguyên tắc phổ biến là bật nguồn điều khiển, khởi động băng và quạt trước, xác nhận chúng hoạt động rồi mới bật gia nhiệt. Tài liệu vận hành Vastex yêu cầu kiểm tra băng đang chạy trước khi bật nhiệt. Điều này giảm nguy cơ nhiệt tập trung trên băng đứng yên.
Đặt tốc độ và nhiệt theo công thức, cho máy ổn định, sau đó chạy mẫu xác nhận. Không cấp đơn hàng ngay khi vừa bật.
Trong khi vận hành
Người cấp hàng đặt sản phẩm phẳng, không chồng và giữ khoảng cách theo công thức. Người nhận hàng không để sản phẩm dồn ở cửa ra. Quan sát băng, âm thanh, mùi và nhiệt. Nếu hàng cuộn lên hoặc bị kéo vào cửa buồng, dừng cấp và xử lý theo quy trình.
Không để máy không giám sát trong điều kiện không được thiết kế cho vận hành tự động. Kiểm tra mẫu định kỳ và ghi kết quả.
Xử lý khi băng dừng trong lúc đang nóng
Ngừng gia nhiệt ngay theo nút hoặc trình tự của máy. Nếu an toàn và hệ thống cho phép, duy trì quạt để tản nhiệt. Không thò tay lấy hàng trong buồng. Dùng cơ chế an toàn hoặc chờ giảm nhiệt theo hướng dẫn.
Xác định nguyên nhân: mất điện, động cơ quá tải, vật kẹt, bộ điều tốc lỗi, băng quá căng hoặc truyền động hỏng. Không khởi động lại nhiều lần khi chưa giải quyết.
Xử lý quá nhiệt hoặc có khói bất thường
Dừng cấp hàng, ngắt gia nhiệt và làm theo kế hoạch khẩn cấp của xưởng. Nếu có cháy, dùng thiết bị chữa cháy phù hợp và gọi lực lượng chuyên trách khi cần. Không dùng nước lên thiết bị điện đang mang điện.
Sau sự cố, không vận hành lại cho đến khi kiểm tra cảm biến, đóng cắt gia nhiệt, băng, cách nhiệt và dây điện. Sản phẩm gây khói cũng cần được xác định, vì có thể không phù hợp nhiệt.
Trình tự dừng máy
Ngừng cấp hàng và để sản phẩm cuối ra hết. Tắt gia nhiệt nhưng tiếp tục chạy băng và quạt trong giai đoạn làm nguội nếu thiết kế yêu cầu. M&R mô tả trình tự giữ quạt và băng chạy đến khi buồng nguội để bảo vệ băng. Chỉ tắt hoàn toàn khi nhiệt đã về mức an toàn theo hướng dẫn.
Không cắt nguồn tổng ngay sau khi tắt nhiệt nếu điều đó làm mất làm nguội. Sau ca, vệ sinh khu vực khi máy đã nguội.
Vệ sinh băng tải
Loại bỏ mực, keo và bụi bằng phương pháp tương thích vật liệu băng. Không dùng dao hoặc vật kim loại sắc cạo. Không đổ dung môi dễ cháy lên băng hay gần buồng. Nếu cần hóa chất, xác nhận với nhà chế tạo và thực hiện khi máy nguội, thông gió tốt.
Kiểm tra mặt dưới và rulô vì cặn bám làm thay đổi đường chạy. Mối nối cần được theo dõi, không để cạnh nhô móc sản phẩm.
Căn chỉnh băng đúng cách
Trước tiên cân khung và kiểm tra rulô. Chạy băng ở tốc độ thấp. Điều chỉnh rất nhỏ ở cơ cấu căng, chờ nhiều vòng để quan sát. Không vặn lớn liên tục vì phản ứng có độ trễ. Ghi số vòng hoặc vị trí để có thể quay lại.
Nếu băng liên tục lệch sau khi căn, tìm nguyên nhân gốc: tải đặt lệch, rulô bẩn, vòng bi mòn, khung xoắn hoặc mối nối sai. Không giải quyết bằng kéo căng quá mức.
Kiểm tra động cơ và truyền động
Theo dõi tiếng ồn, rung, nhiệt và mùi. Kiểm tra bu-lông, khớp nối, xích hoặc dây truyền theo thiết kế. Bôi trơn đúng loại và chu kỳ; không để dầu rơi lên băng hoặc vùng nóng.
Động cơ nóng bất thường có thể do băng căng, kẹt cơ khí, tải cao, thông gió động cơ kém hoặc lỗi điện. Ngắt và kiểm tra thay vì tiếp tục chạy.
Kiểm tra quạt và đường gió
Bụi trên cánh làm giảm lưu lượng và mất cân bằng. Bộ lọc tắc khiến thoát ẩm kém. Kiểm tra tiếng rung và hướng quay sau sửa điện. Đường xả phải kín, không xẹp và không bị chắn.
Khi lưu lượng thay đổi, công thức nhiệt–tốc độ cũng có thể không còn đúng. Bảo dưỡng khí là một phần kiểm soát chất lượng.
Kiểm tra cụm gia nhiệt
Quan sát dấu hiệu phần tử hỏng, đầu nối đổi màu hoặc vùng nhiệt không đều. Không chạm phần tử khi nóng. Đo điện và thay thế do kỹ thuật viên thực hiện. Nếu một vùng hỏng, đừng tăng toàn bộ nhiệt để bù lâu dài.
Tấm phản xạ và bề mặt bên trong cần sạch theo hướng dẫn. Cặn làm thay đổi phân bố và có thể tạo mùi.
Kiểm tra cảm biến và điều khiển
So sánh xu hướng nhiệt với dụng cụ tham chiếu định kỳ. Kiểm tra dây cảm biến, đầu nối và vị trí. Một cảm biến lỏng có thể đọc sai. Nếu bộ điều khiển dao động hoặc báo lỗi, ghi mã lỗi và điều kiện xảy ra.
Không tự thay loại cảm biến khác. Bộ điều khiển phải được cấu hình đúng loại. Thiết bị đóng cắt gia nhiệt có thể hỏng ở trạng thái đóng, nên bảo vệ quá nhiệt độc lập rất quan trọng.
Lịch bảo dưỡng gợi ý
Hằng ngày
- Quan sát băng, mối nối và tâm băng.
- Kiểm tra vùng đầu vào, đầu ra và nút dừng.
- Nghe động cơ, quạt và rulô.
- Chạy mẫu xác nhận công thức.
- Vệ sinh cặn dễ thấy khi máy đã nguội.
Hằng tuần
- Kiểm tra lực căng và độ song song bằng quan sát có hệ thống.
- Vệ sinh khu vực rulô và khe thông gió.
- Kiểm tra bu-lông, tấm che và chân máy.
- Xem nhật ký nhiệt, lỗi và chỉnh băng.
Hằng tháng hoặc theo giờ chạy
- Kiểm tra vòng bi, truyền động và bôi trơn theo hướng dẫn.
- Vệ sinh quạt, bộ lọc và đường khí.
- Kiểm tra đầu nối điện bởi kỹ thuật viên sau khi cô lập nguồn.
- Kiểm tra cảm biến và phân bố nhiệt trái–giữa–phải.
Chu kỳ thực tế phụ thuộc tải, bụi, nhiệt và số giờ. Máy chạy ba ca cần lịch dày hơn.
Nhật ký vận hành và bảo trì
Ghi giờ khởi động, nhiệt ổn định, mã hàng, công thức, kết quả kiểm tra, lỗi, thời gian dừng và công việc bảo trì. Nhật ký giúp nhận ra máy lên nhiệt chậm dần hoặc băng cần chỉnh thường xuyên hơn.
Mỗi sửa chữa ghi linh kiện, nguyên nhân, người thực hiện và kết quả chạy thử. Không chỉ ghi “đã sửa”.
Phân tích một số triệu chứng
Băng chạy lệch
Kiểm tra cân máy, rulô, lực căng, cặn bám, mối nối và tải. Chỉnh nhỏ, quan sát nhiều vòng. Nếu lệch đổi hướng theo tải, xem cách cấp hàng.
Băng trượt
Có thể do thiếu căng, rulô bẩn, tải quá cao hoặc bề mặt truyền động mòn. Không mặc định tăng căng tối đa.
Nhiệt lên chậm
Kiểm tra phần tử, nguồn điện, cửa buồng, cách nhiệt, quạt và cảm biến. Môi trường lạnh hoặc nhịp cấp hàng cao cũng ảnh hưởng.
Nhiệt dao động
Kiểm tra cảm biến, thiết bị đóng cắt, tham số điều khiển, luồng khí và điện. Ghi chu kỳ dao động để kỹ thuật chẩn đoán.
Sản phẩm không đồng đều
Chạy mẫu ở nhiều vị trí. Nếu theo vị trí băng, nghi phân bố nhiệt. Nếu theo cách in, kiểm tra lượng mực. Nếu theo thời gian, xem tải và ổn định nhiệt.
Phụ tùng nên dự phòng
Tùy máy, có thể dự phòng cảm biến đúng loại, thiết bị đóng cắt, cầu chì, nút điều khiển, vòng bi, chi tiết mối nối băng hoặc phần tử nhiệt. Danh sách phải theo thiết kế thực tế; không mua linh kiện chỉ vì hình thức giống.
Phụ tùng điện cần bảo quản khô, ghi mã và kiểm soát người thay.
Đào tạo người vận hành
Người vận hành cần biết ý nghĩa nhiệt–tốc độ, cách chạy mẫu, vị trí nút dừng, dấu hiệu băng lệch, trình tự làm nguội và giới hạn công việc được phép. Họ không cần sửa tủ điện nhưng phải biết khi nào dừng và gọi kỹ thuật.
Nên đánh giá lại sau đào tạo bằng một ca chạy có giám sát. Dán hướng dẫn ngắn ở vị trí dễ thấy nhưng không thay thế tài liệu đầy đủ.
Khi di dời máy
Ngắt và xác nhận nguồn, để máy nguội, tháo đường khí và cố định bộ phận chuyển động. Không nâng vào điểm không chịu lực. Sau khi đặt lại, cân khung, kiểm tra rulô, căn băng, kiểm tra điện và chạy nghiệm thu lại.
Theo chính sách đã thống nhất, khách hàng chịu chi phí vận chuyển khi di dời. Đa Phương Thức có thể khảo sát và báo phạm vi công việc.
Bảo hành và yêu cầu hỗ trợ
Máy được bảo hành 12 tháng đối với lỗi do Đa Phương Thức gây ra. Khi yêu cầu hỗ trợ, gửi video toàn cảnh, ảnh bảng điều khiển, mã lỗi, thời điểm phát sinh, vật liệu đang chạy và các thay đổi gần nhất. Không gửi video cận cảnh bằng cách tiếp cận vùng nguy hiểm khi máy đang chạy.
Đa Phương Thức ưu tiên kiểm tra sớm nhất có thể. Trường hợp lỗi thuộc trách nhiệm của Đa Phương Thức và không sửa được sẽ xử lý theo chính sách.
Liên kết về bài chính
Đọc máy sấy băng chuyền ngành in để xem tổng quan. Nếu chất lượng sấy chưa ổn định, kiểm tra lại cách cài nhiệt độ và tốc độ. Nếu chuẩn bị mua máy, dùng hướng dẫn chọn khổ băng và công suất.
Đánh giá định kỳ toàn hệ thống
Mỗi quý hoặc theo số giờ chạy, thực hiện một lần đánh giá rộng hơn: đo tốc độ băng thực tế, kiểm tra phân bố nhiệt trái–giữa–phải, so sánh thời gian lên nhiệt, quan sát dòng điện, kiểm tra lưu lượng khí và xem lịch sử lỗi. Kết quả được so với mốc khi nghiệm thu. Xu hướng thay đổi nhỏ nhưng liên tục thường báo trước vấn đề.
Sau đánh giá, phân loại việc cần làm ngay, việc theo dõi và việc có thể lên kế hoạch dừng máy. Cách này tránh thay linh kiện không cần thiết và giúp chọn thời điểm bảo trì ít ảnh hưởng đơn hàng.