Lắp đặt hệ thống bàn in áo và máy in tự động chạy bàn
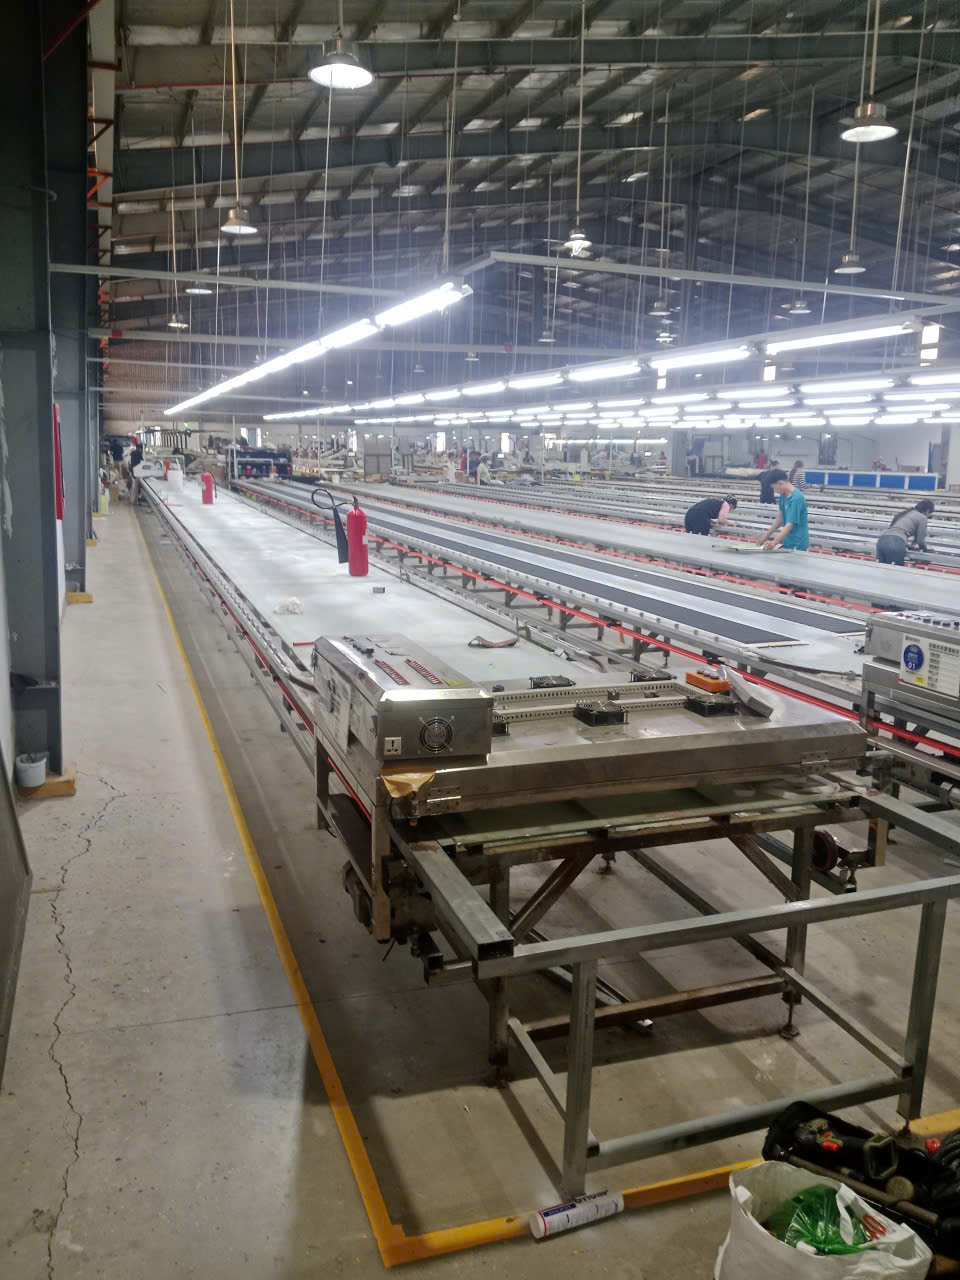
Hệ thống nhiều dãy bàn in áo kết hợp máy in tự động chạy bàn cần được thiết kế như một dây chuyền thống nhất. Mặt bàn, ray, vị trí dừng máy, ánh sáng và lối đi đều ảnh hưởng trực tiếp đến khả năng căn chỉnh và vận hành.


Bài toán khi lắp nhiều dãy bàn
Khi số lượng bàn tăng, sai số nhỏ ở từng chân hoặc từng đoạn ray có thể cộng dồn thành lệch lớn. Máy in tự động cần đường chạy thẳng và các vị trí dừng lặp lại ổn định. Bàn in áo còn phải có khoảng hở bên hông để phần thân áo không in có thể đưa xuống dưới mà không bị cấn.
Cấu hình tham khảo dùng mặt kính cường lực dày 10 mm, khung và chân sắt hộp mạ kẽm, chân 40 × 40 mm có ốc tăng chỉnh. Thanh 40 × 80 mm đặt bên hông vừa đỡ ray vừa tạo khoảng hở khoảng 3 cm cho áo. Kính có thể phun mờ mặt trên khi quy trình cần xịt keo để giữ áo.
Trình tự thi công
- Đo mặt bằng, xác định chiều dài từng tuyến và lối đi giữa các bàn.
- Dựng khung, liên kết chân và cân sơ bộ bằng ốc tăng chỉnh.
- Lắp mặt kính, căn các mối nối về cùng cao độ.
- Lắp ray, kiểm tra độ song song và khoảng cách giữa hai bên.
- Đưa máy lên bàn, chạy thử không tải qua toàn tuyến.
- Căn cảm biến, vị trí dừng và cơ cấu gạt bằng sản phẩm mẫu.
Kiểm tra máy và bàn như một hệ thống
Máy chạy tốt nhưng ray lệch vẫn có thể làm vị trí in thay đổi. Ngược lại, bàn phẳng nhưng cảm biến hoặc điểm dừng chưa đúng cũng làm dao gạt không làm việc tại vị trí mong muốn. Vì vậy nghiệm thu phải thực hiện đồng thời cả phần cơ khí của bàn và chuyển động của máy.
Đội lắp đặt cần thử nhiều chu kỳ, quan sát độ rung, độ lặp của điểm dừng và khoảng cách giữa khung in với mặt hàng. Dây điện, dây tín hiệu và các bộ phận chuyển động phải được bố trí tránh vùng đi lại. Các vị trí bảo trì cần đủ khoảng trống để thao tác về sau.
Giá trị của bố trí theo mặt bằng
Thiết kế theo mặt bằng giúp tận dụng chiều dài nhà xưởng, giữ lối đi rõ và đặt các công đoạn theo thứ tự hợp lý. Số tuyến bàn, chiều rộng và số vị trí không nên chốt theo mẫu chung; cần dựa trên sản phẩm lớn nhất, số người thao tác và nhịp sản xuất mong muốn.
Tham khảo thêm cấu tạo bàn in áo, máy in tự động chạy bàn và dịch vụ gia công bàn theo mặt bằng.
Khảo sát nhu cầu trước khi chốt phương án
Điểm bắt đầu của hệ thống bàn in áo kết hợp máy in tự động chạy bàn không phải là chọn một kích thước có sẵn. Đội triển khai cần ghi nhận nhiều dãy bàn song song, khoảng hở bên hông cho phần thân áo và lối cấp – thu hàng. Bản đo mặt bằng nên thể hiện cột, tường, cửa, cao độ nền, vị trí tủ điện và những khu vực phải giữ thông thoáng. Khi đường bàn dài, sai khác nhỏ ở đầu tuyến có thể trở thành chênh lệch lớn ở cuối tuyến; vì vậy trục chuẩn phải được xác định trước khi đưa khung vào vị trí.
Song song với mặt bằng, xưởng cần cung cấp nhiều cỡ áo, vị trí hình in và sản phẩm lớn nhất xưởng dự kiến chạy. Mẫu thật cho thấy độ dày, phần thừa, hướng đặt và thao tác mà một bản kích thước đơn giản chưa mô tả hết. Thông tin về số người đứng máy, thứ tự công đoạn và cách tập kết hàng giúp nhận ra điểm giao cắt trong luồng di chuyển. Những dữ liệu này được dùng để đề xuất cấu hình, còn kích thước cuối cùng chỉ nên chốt sau khi hai bên đã kiểm tra lại tại vị trí lắp.
Phân chia khu vực và luồng vận hành
Một dây chuyền dễ vận hành cần tách rõ nơi nhận hàng, khu vực đặt mẫu, vùng thao tác chính, vị trí thiết bị di chuyển và điểm thu sản phẩm. Với áo và sản phẩm may mặc, hướng đưa hàng phải nhất quán để người làm không phải quay ngược hoặc bước cắt qua đường máy. Khoảng trống hai đầu bàn cần đủ cho việc căn chỉnh, vệ sinh và xử lý khi thiết bị dừng; không nên tận dụng kín diện tích rồi để công việc bảo trì trở nên khó khăn.
Luồng tốt còn giúp kiểm soát chất lượng. Sản phẩm chưa xử lý và sản phẩm đã hoàn tất nên có vị trí nhận biết riêng, tránh lấy nhầm hoặc xếp chồng khi bề mặt chưa ổn định. Nếu có nhiều dãy bàn, lối đi giữa các dãy phải tính theo thao tác thực tế và vật dụng thường mang theo. Việc bố trí đèn, quạt và dây điện cũng dựa trên luồng này để không tạo vật cản ở nơi công nhân thường đứng hoặc di chuyển.
Kết cấu khung và khả năng cân chỉnh
Phần chịu lực của phương án gồm chân 40 × 40 mm có ốc tăng chỉnh và thanh 40 × 80 mm đỡ ray. Mục tiêu không chỉ là chịu tải tại thời điểm bàn giao mà còn giữ hình học ổn định khi người vận hành làm việc, thiết bị chạy lặp lại và nền xưởng có sai số. Các chân phải truyền lực đều; giằng và mối nối cần hạn chế rung ngang. Ốc tăng chỉnh được dùng để bù nền, nhưng không thay thế cho việc đặt đúng trục và liên kết khung chắc chắn.
Khi ghép nhiều đoạn, từng đoạn được cân sơ bộ rồi mới liên kết thành tuyến. Sau đó đội thi công kiểm tra lại đầu, giữa, cuối và tại mỗi mối nối. Nếu chỉ đo từng khung riêng lẻ, toàn tuyến vẫn có thể cong hoặc xoắn. Các điểm đặt tải, vị trí dừng của máy và vùng người thường tì tay cần được quan sát trong quá trình thử, vì độ rung có thể chỉ xuất hiện khi hệ thống chịu lực thực tế.
Mặt bàn, ray và cữ định vị
Phương án bề mặt sử dụng mặt kính cường lực 10 mm, có thể phun mờ khi quy trình dùng keo giữ áo. Mặt bàn cần sạch, ổn định và có cao độ liên tục tại vùng làm việc. Các cạnh, góc và mối ghép phải được xử lý để không làm xước sản phẩm hoặc cản thao tác. Sau khi lắp, kỹ thuật viên kiểm tra bằng thước phù hợp và bằng chính sản phẩm mẫu, bởi một bề mặt nhìn phẳng vẫn có thể gây lệch khi chi tiết nằm trên vùng tiếp giáp.
Ray và cữ quyết định khả năng lặp lại. Những thông số cần theo dõi gồm điểm dừng của máy, khoảng cách khung in với mặt hàng và độ lặp sau nhiều chu kỳ. Cữ phải di chuyển được khi đổi mã hàng nhưng phải khóa chắc trong lúc sản xuất. Ray được kiểm tra độ thẳng, độ song song và khoảng cách qua toàn tuyến; không nên chỉ xác nhận ở hai đầu. Mọi điều chỉnh đều cần thử lại nhiều lần để chắc rằng kết quả không phụ thuộc vào một lần đặt mẫu thuận lợi.
Tích hợp thiết bị và hệ thống điện
Thiết bị liên quan của công trình gồm máy in tự động, cảm biến, cụm gạt và dây tín hiệu. Bàn và máy phải được coi là một hệ thống chung: đường ray ảnh hưởng chuyển động, cao độ mặt bàn ảnh hưởng khoảng làm việc, còn vị trí dây điện ảnh hưởng cả an toàn lẫn khả năng bảo trì. Trước khi chạy có tải, cần kiểm tra cơ khí bằng hành trình không tải, quan sát tiếng động, độ rung và khoảng hở tại các điểm nối.
Nguồn điện phải phù hợp với thiết bị thực tế và được bố trí để dây không nằm trong lối đi hoặc vùng chuyển động. Các điểm đóng cắt cần dễ tiếp cận khi có bất thường. Nếu dây phải đi dọc tuyến, phải có phương án cố định và bảo vệ tại các góc, mối nối và vị trí dễ bị kéo. Người nghiệm thu nên biết điểm ngắt nguồn, cách dừng thiết bị và khu vực không được đặt vật cản.
Chạy thử bằng sản phẩm thật
Chạy thử nên bắt đầu ở tốc độ và điều kiện dễ quan sát, sau đó mới tiến đến nhịp dự kiến. Mẫu được đặt tại đầu, giữa và cuối tuyến, đồng thời đi qua những mối nối quan trọng. Đội triển khai theo dõi điểm dừng của máy, khoảng cách khung in với mặt hàng và độ lặp sau nhiều chu kỳ; kết quả phải lặp lại qua nhiều chu kỳ. Nếu chỉ thử một vị trí hoặc một sản phẩm, lỗi tích lũy và khác biệt giữa các đoạn bàn có thể chưa xuất hiện.
Bài thử cần bao gồm tình huống đổi cỡ áo, đổi vị trí hình in hoặc thay nhịp vận hành. Mục đích là xác định phạm vi điều chỉnh của cữ, khoảng hở và thiết bị, cũng như thời gian cần để chuyển đổi. Khi phát hiện sai khác, nên ghi rõ vị trí, điều kiện xuất hiện và thay đổi đã thực hiện thay vì điều chỉnh liên tục mà không có mốc so sánh. Cách ghi này giúp hai bên thống nhất nguyên nhân và xác nhận kết quả sau khi sửa.
Các lỗi cần loại trừ trước nghiệm thu
Những rủi ro điển hình của cấu hình này là ray không song song, mối kính chênh cao, áo bị cấn khung và điểm dừng thay đổi dọc tuyến. Mỗi rủi ro cần được kiểm tra bằng thao tác cụ thể. Ví dụ, rung được quan sát khi máy đổi hướng; độ lặp được kiểm tra qua nhiều chu kỳ; điểm cấn chỉ lộ rõ khi dùng mẫu khó thao tác; còn vấn đề điện phải xem cả lúc thiết bị hoạt động liên tục chứ không chỉ khi bật thử trong thời gian ngắn.
Nếu một thông số chưa đạt, việc khắc phục cần đi từ nguyên nhân nền tảng. Chỉnh cảm biến không giải quyết được ray cong; siết cữ không bù được mặt bàn lệch; tăng nhiệt không thay thế cho việc xác định đúng yêu cầu vật liệu. Sau mỗi thay đổi, toàn bộ chuỗi liên quan phải được thử lại. Chỉ khi cơ khí, thiết bị và thao tác người dùng đồng thời ổn định thì hệ thống mới đủ điều kiện đưa vào sản xuất.
Nghiệm thu và bàn giao
Biên bản nghiệm thu nên mô tả phạm vi đã thực hiện, cấu hình thực tế và các bài thử đã hoàn thành. Các điểm cần xác nhận gồm độ ổn định của khung, cao độ bề mặt, chuyển động của cữ, hành trình thiết bị, vị trí dây điện và khả năng thao tác với mẫu đã thống nhất. Những hạng mục phụ thuộc loại sản phẩm hoặc thông số do xưởng tự cài đặt cần được ghi rõ để người vận hành không hiểu đó là một giá trị cố định cho mọi mã hàng.
Bàn giao cũng là lúc hướng dẫn quy trình khởi động, dừng, kiểm tra đầu ca và xử lý dấu hiệu bất thường. Người nhận bàn giao nên trực tiếp thao tác thay vì chỉ quan sát kỹ thuật viên. Ảnh chụp các vị trí chuẩn, sơ đồ tuyến và ghi chú về điểm cần theo dõi giúp ích khi đổi ca hoặc bảo trì sau này. Nếu xưởng thay vật liệu, sản phẩm hay thiết bị, cần chạy thử lại thay vì giữ nguyên thiết lập cũ.
Vận hành, đổi mã hàng và bảo trì
Trước mỗi ca, người dùng nên quan sát mặt bàn, ray, cữ và vùng dây điện; loại bỏ vật lạ trước khi cho thiết bị chạy. Công việc định kỳ gồm vệ sinh ray, kiểm tra ốc tăng chỉnh, mối nối kính, cảm biến và dây chuyển động. Tần suất phụ thuộc cường độ sử dụng, môi trường bụi và số lần đổi mã hàng. Một tiếng động mới, điểm dừng thay đổi hoặc cữ khó khóa là tín hiệu cần kiểm tra sớm, tránh tiếp tục chạy đến khi sai lệch ảnh hưởng cả lô sản phẩm.
Khi đổi mã hàng, nên lưu lại vị trí cữ, mẫu kiểm tra và trình tự thiết lập. Chỉ thay đổi từng nhóm thông số rồi xác nhận kết quả, tránh điều chỉnh đồng thời nhiều yếu tố khiến khó tìm nguyên nhân. Với thay đổi vượt phạm vi ban đầu, như tăng khổ sản phẩm, kéo dài tuyến hoặc bổ sung máy chạy bàn, xưởng nên đánh giá lại tải, ray, điện và lối đi trước khi thực hiện.
Thông tin cần chuẩn bị khi trao đổi công trình tương tự
Để đánh giá sơ bộ, xưởng có thể gửi bản đo mặt bằng, ảnh toàn cảnh, ảnh nền và nguồn điện, cùng video ngắn cho thấy hướng vận hành hiện tại. Phần sản phẩm nên có kích thước lớn nhất, vùng cần xử lý, vật liệu và yêu cầu đổi mã. Nếu đã có thiết bị, cần cung cấp kích thước, kiểu bánh hoặc ray, công suất trên nhãn và tình trạng đang gặp. Thông tin càng cụ thể thì phương án trao đổi càng sát, nhưng cấu hình cuối vẫn cần được xác nhận theo hiện trạng.
Có thể đọc thêm cách chọn máy in tự động chạy bàn, cân chỉnh bàn in lụa dài và checklist nghiệm thu thiết bị. Các tài liệu này hỗ trợ chuẩn bị câu hỏi, nhận biết hạng mục cần đo và xây dựng tiêu chí nghiệm thu. Mỗi mặt bằng và sản phẩm có điều kiện khác nhau, vì vậy nội dung bài viết được dùng như khung kiểm tra; kích thước, cấu hình điện và thiết lập vận hành phải được trao đổi theo trường hợp thực tế trước khi gia công hoặc sửa đổi hệ thống.