Ray 40×80 và 40×40 trên bàn in lụa khác nhau thế nào?
Kích thước thanh ray bên ảnh hưởng đến cao độ, khoảng luồn sản phẩm và cách lắp bọ định hình. Hai cấu hình 40 × 80 và 40 × 40 thường đi cùng hai cách sử dụng khác nhau, nên không thể đổi qua lại chỉ theo giá vật tư.
Thanh 40×80 trên bàn in áo
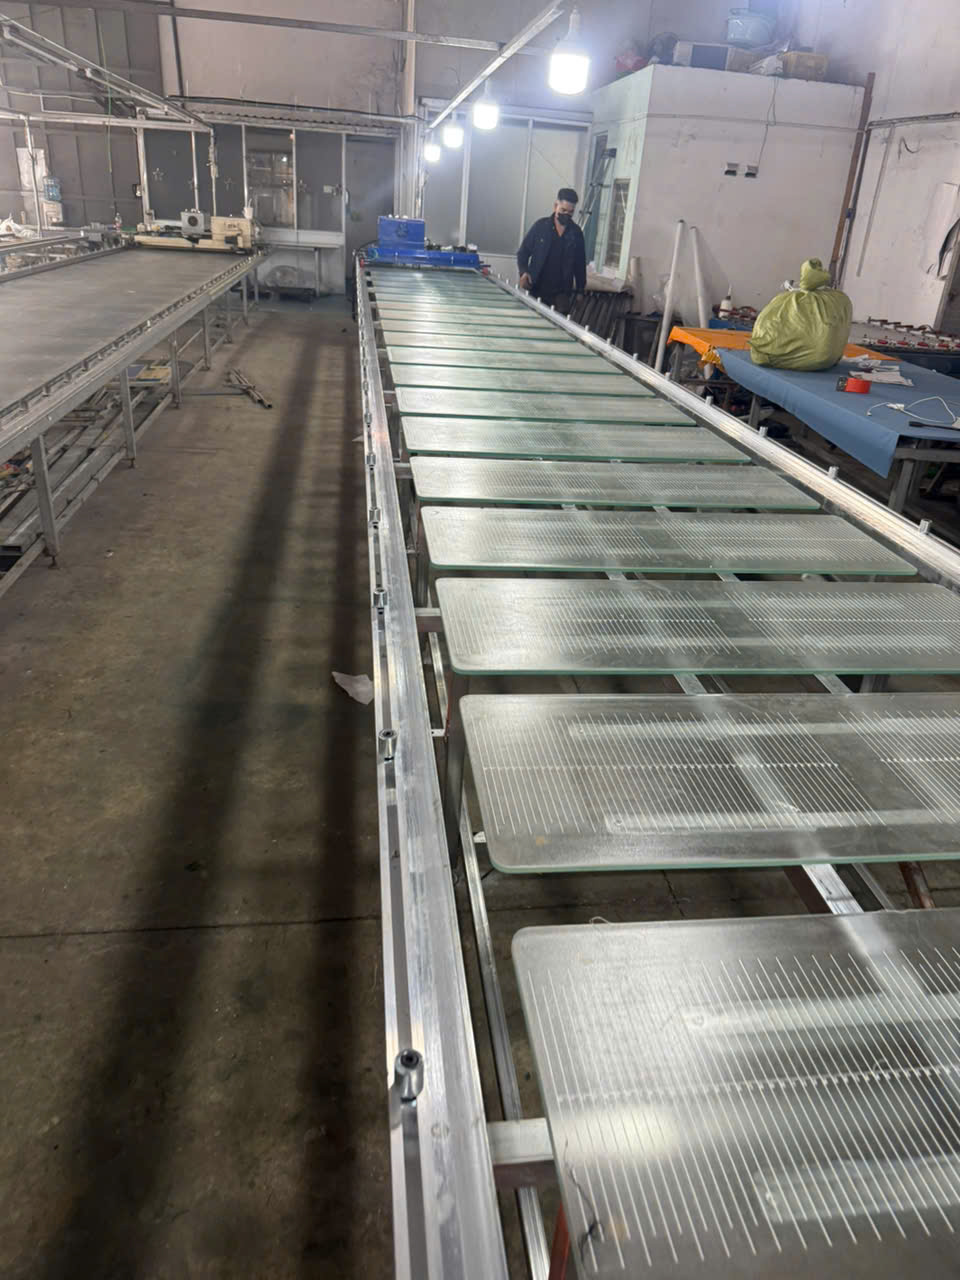
Ở cấu hình bàn in áo, thanh bên 40 × 80 thường được đặt để tạo khoảng hở khoảng 3 cm giữa ray và mặt kính. Khoảng này hỗ trợ luồn thân áo xuống dưới khi phần cần in nằm phẳng trên mặt bàn. Cao độ cụ thể phải đồng bộ với khung, kính và cữ.
Thanh 40×40 trên bàn in giày da
Bàn in giày da thường dùng thanh 40 × 40 gần ngang với mặt kính. Chi tiết nhỏ được đặt trực tiếp theo cữ, không cần khoảng luồn thân áo. Cấu hình gọn giúp người vận hành quan sát và đưa chi tiết vào vị trí.
Ray không chỉ là một thanh hộp
Trên ray còn có bọ hoặc chốt định hình, vị trí khóa và các đoạn nối. Độ thẳng, cao độ và độ rơ quyết định khả năng lặp. Nếu có máy sấy hoặc máy in chạy bàn, đường dẫn và khoảng an toàn của thiết bị phải được tính cùng ray cữ sản phẩm.
Khoảng cách bọ phải theo mẫu
Mốc khoảng 30 cm cho áo và 20 cm cho giày chỉ có thể dùng để hình dung một số bố trí. Khi thiết kế, cần đặt sản phẩm thật, kiểm tra khung in, vùng gạt và tay thao tác. Sai khoảng cữ có thể làm giảm khả năng dùng chung nhiều mã hàng.
Khi cải tạo bàn cũ
Đo toàn tuyến, kiểm tra khung có đủ vị trí liên kết và ray mới có làm thay đổi cao độ hay không. Không hàn hoặc kê thêm từng đoạn mà chưa lấy đường chuẩn tổng thể. Sau cải tạo phải cho bọ và thiết bị chạy hết bàn, rồi thử sản phẩm tại đầu–giữa–cuối.
Thông tin cần cung cấp
Gửi loại sản phẩm, kích thước, ảnh thao tác, chiều dài bàn, cấu hình kính, loại bọ và máy chạy bàn. Tham khảo cấu tạo và các loại bàn in lụa, hướng dẫn cân chỉnh bàn dài hoặc liên hệ khảo sát.
Kết luận nhanh trước khi so sánh chi tiết
Thanh 40×80 thường được dùng khi cần tạo khoảng luồn hàng và độ cao kết cấu phù hợp bàn in áo. Thanh 40×40 phù hợp các bố trí gần mặt kính cho chi tiết rời. Kích thước thanh không tự quyết định toàn bộ độ cứng của bàn. Đây là định hướng ban đầu, không phải quy tắc tuyệt đối. Khi một xưởng có nhiều nhóm hàng, phương án phù hợp phải được kiểm tra bằng mẫu thật, sơ đồ mặt bằng và nhịp vận hành dự kiến.
Mục tiêu của bài là hiểu vai trò của tiết diện, cao độ và khoảng hở trong từng cấu hình bàn. Để tránh chọn theo tên gọi, hãy lập một bảng gồm sản phẩm lớn nhất–nhỏ nhất, vùng in, số vị trí, số công đoạn, số người, thiết bị chạy bàn, nguồn điện và khoảng trống bảo trì. Sau đó chấm từng phương án theo cùng dữ liệu.
Bảng tiêu chí nên dùng khi ra quyết định
- Sản phẩm: kích thước, độ mềm, hình dạng, mặt in và biến thể.
- Thao tác: cách cấp hàng, đặt cữ, lấy hàng, đổi mã và vệ sinh.
- Mặt bằng: cột, cửa, lối đi, vùng quay đầu, tủ điện và khả năng mở rộng.
- Năng suất: chu kỳ thực tế, điểm chờ và tỷ lệ thời gian thiết bị không chạy.
- Chất lượng: độ lặp vị trí, nhiệt, lực gạt và lỗi có thể phát sinh.
- Vòng đời: bảo trì, linh kiện, cải tạo và chi phí dừng máy.
Vai trò trong kết cấu: khác nhau ở đâu?
Với thanh 40×80, điểm cần chú ý là tạo chiều cao và bề mặt lắp cho hệ ray. Trong khi đó, thanh 40×40 thiên về tạo cấu hình gọn gần mặt bàn. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là xem cả khoảng nhịp, liên kết và chân đỡ. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Khoảng luồn sản phẩm: khác nhau ở đâu?
Với thanh 40×80, điểm cần chú ý là có thể tạo khoảng hở cần thiết cho thân áo. Trong khi đó, thanh 40×40 thiên về phù hợp chi tiết đặt trực tiếp không cần luồn. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là thử bằng sản phẩm lớn nhất. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Độ cứng toàn tuyến: khác nhau ở đâu?
Với thanh 40×80, điểm cần chú ý là tiết diện lớn hơn có lợi trong một số phương chịu lực. Trong khi đó, thanh 40×40 thiên về tiết diện nhỏ hơn nhưng vẫn đủ khi nhịp và đỡ phù hợp. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là tính theo hệ khung hoàn chỉnh chứ không chỉ tên thanh. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Cao độ ray: khác nhau ở đâu?
Với thanh 40×80, điểm cần chú ý là cần căn để bánh hoặc bọ đi đúng đường. Trong khi đó, thanh 40×40 thiên về cần giữ ngang mặt bàn và không cản thao tác. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là đo đầu giữa cuối sau khi lắp kính. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Mối nối: khác nhau ở đâu?
Với thanh 40×80, điểm cần chú ý là mối nối phải thẳng và không tạo bậc theo chiều chạy. Trong khi đó, thanh 40×40 thiên về mối nối gọn nhưng vẫn cần chống xoay lệch. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là chạy rà nhiều vòng trước nghiệm thu. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Cữ định vị: khác nhau ở đâu?
Với thanh 40×80, điểm cần chú ý là có thể mang hệ cữ cho khoảng áo lớn. Trong khi đó, thanh 40×40 thiên về phù hợp bọ nhỏ và mật độ cữ cao. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là kiểm tra lực khóa và độ rơ theo mã hàng. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Khi nào cần cải tạo: khác nhau ở đâu?
Với thanh 40×80, điểm cần chú ý là cải tạo ảnh hưởng khoảng luồn và thiết bị trên bàn. Trong khi đó, thanh 40×40 thiên về đổi sang cấu hình khác có thể ảnh hưởng cao độ. Khác biệt này chỉ có ý nghĩa khi đặt trong cùng điều kiện sản phẩm, chiều dài bàn, số người và thiết bị chạy trên tuyến; so sánh hai cấu hình ở hai xưởng khác nhau dễ dẫn đến kết luận sai.
Cách kiểm tra trước khi chốt là khảo sát toàn tuyến trước khi thay từng đoạn. Hãy ghi kích thước, thời gian thao tác và kết quả mẫu thay vì đánh giá bằng cảm giác. Nếu một phương án đạt năng suất nhưng làm tăng lỗi đặt hàng, khó vệ sinh hoặc cản bảo trì, chi phí đó cần được tính vào quyết định chứ không để đến sau lắp đặt mới xử lý.
Cách thử hai phương án trong điều kiện giống nhau
Chuẩn bị cùng một bộ sản phẩm đại diện, cùng số người và cùng yêu cầu chất lượng. Với mỗi phương án, thực hiện đủ thao tác cấp hàng, đặt cữ, in hoặc sấy, lấy hàng và đổi mã. Đo ít nhất ba nhóm: thời gian chu kỳ, số lần phải chỉnh lại và tỷ lệ mẫu đạt. Nếu chỉ thử một sản phẩm dễ nhất, kết quả thường không phản ánh ngày sản xuất thực tế.
Thử ở đầu, giữa và cuối tuyến để phát hiện sai lệch do đường chuẩn hoặc bố trí. Ghi lại video từ ngoài vùng nguy hiểm, ảnh vị trí cữ và thông số máy. Khi kết quả hai phương án gần nhau, ưu tiên phương án dễ bảo trì, dễ đào tạo người mới và còn khoảng điều chỉnh cho nhóm hàng tương lai.
Những sai lầm thường gặp khi so sánh
- Chọn theo giá ban đầu mà không tính lỗi hàng, thời gian đổi mã và dừng máy.
- Dùng thông số hoặc khoảng cách của xưởng khác thay cho sản phẩm thực tế.
- Chỉ đo chiều dài–rộng tổng thể nhưng bỏ qua cột, cửa và lối bảo trì.
- Đánh giá năng suất của máy mà không tính nhịp cấp và lấy hàng của người.
- Thiết kế cho một mã hiện tại nhưng không chừa phạm vi điều chỉnh hợp lý.
- Chốt mặt kính, ray hoặc nguồn điện trước khi đặt thử sản phẩm và thiết bị.
Dữ liệu cần gửi khi yêu cầu tư vấn hoặc báo giá
Gửi ảnh và kích thước sản phẩm lớn nhất, nhỏ nhất; vùng in; số màu; sản lượng theo ca; số vị trí; số người; loại khung; máy in hoặc máy sấy dự kiến; chiều dài, chiều rộng và ảnh mặt bằng. Nếu có sơ đồ cột, cửa, tủ điện và đường vận chuyển, phương án bố trí sẽ chính xác hơn.
Đọc thêm bàn in áo và bàn in giày da. Khi gửi yêu cầu, nên nêu rõ phương án đang nghiêng về và điểm còn lo ngại để phần tư vấn tập trung vào dữ liệu quyết định thay vì chỉ gửi một báo giá chung.
Câu hỏi thường gặp
Có thể chọn cấu hình lớn hơn để dùng cho mọi sản phẩm không?
Cấu hình lớn hơn không tự động linh hoạt hơn. Khoảng thao tác, cữ, thời gian đổi mã và khả năng tiếp cận có thể kém đi với sản phẩm nhỏ. Cần xác định nhóm hàng chính và phạm vi hàng phụ thực sự cần dùng chung.
Có nên quyết định chỉ từ hình ảnh hoặc video?
Hình ảnh giúp hiểu bố trí nhưng không thay thế kích thước, mẫu và nhịp thao tác. Video cũng cần biết số người, tốc độ, sản phẩm và tỷ lệ lỗi mới dùng để so sánh năng suất.
Khi nào cần khảo sát trực tiếp?
Nên khảo sát khi bàn dài, mặt bằng có nhiều cột hoặc cao độ sàn thay đổi, cần kết nối điện–khí, phải dùng chung nhiều nhóm sản phẩm hoặc cần di dời thiết bị cũ sang tuyến mới.
Nên nghiệm thu theo tiêu chí nào?
Nghiệm thu theo kích thước và đường chuẩn, khả năng chạy đầu–giữa–cuối tuyến, thao tác với sản phẩm thật, chức năng an toàn và kết quả mẫu. Mọi giới hạn cần ghi trong biên bản trước khi chạy hàng loạt.
Kết luận: So sánh ray 40×80 và 40×40 trên bàn in lụa hiệu quả nhất khi mọi phương án được đặt trên cùng bộ dữ liệu. Chọn cấu hình phục vụ phần lớn sản lượng, dễ vận hành và còn đủ phạm vi điều chỉnh; không chọn chỉ vì một thông số nổi bật hoặc hình ảnh đẹp.