Vệ sinh mặt kính, ray và bọ định hình bàn in lụa đúng cách
Vệ sinh bàn in không chỉ để bề mặt sạch. Keo, mực, bụi và vật cứng tích tụ có thể làm sản phẩm đặt không phẳng, bọ trượt nặng hoặc máy chạy trên ray bị cản. Nên tách công việc theo mặt kính, mối nối, ray và cữ để không bỏ sót.
Chuẩn bị trước khi vệ sinh
Dừng hoạt động trên đoạn bàn cần làm sạch, đưa máy chạy bàn ra vị trí an toàn và thu gọn khung, dao gạt, vật liệu. Với khu vực có điện hoặc bộ phận gia nhiệt, thực hiện dừng và cô lập nguồn theo hướng dẫn của thiết bị. Chuẩn bị khăn mềm, dụng cụ gom cặn không có cạnh sắc và dung dịch phù hợp với loại keo, mực đang dùng.
Làm sạch mặt kính
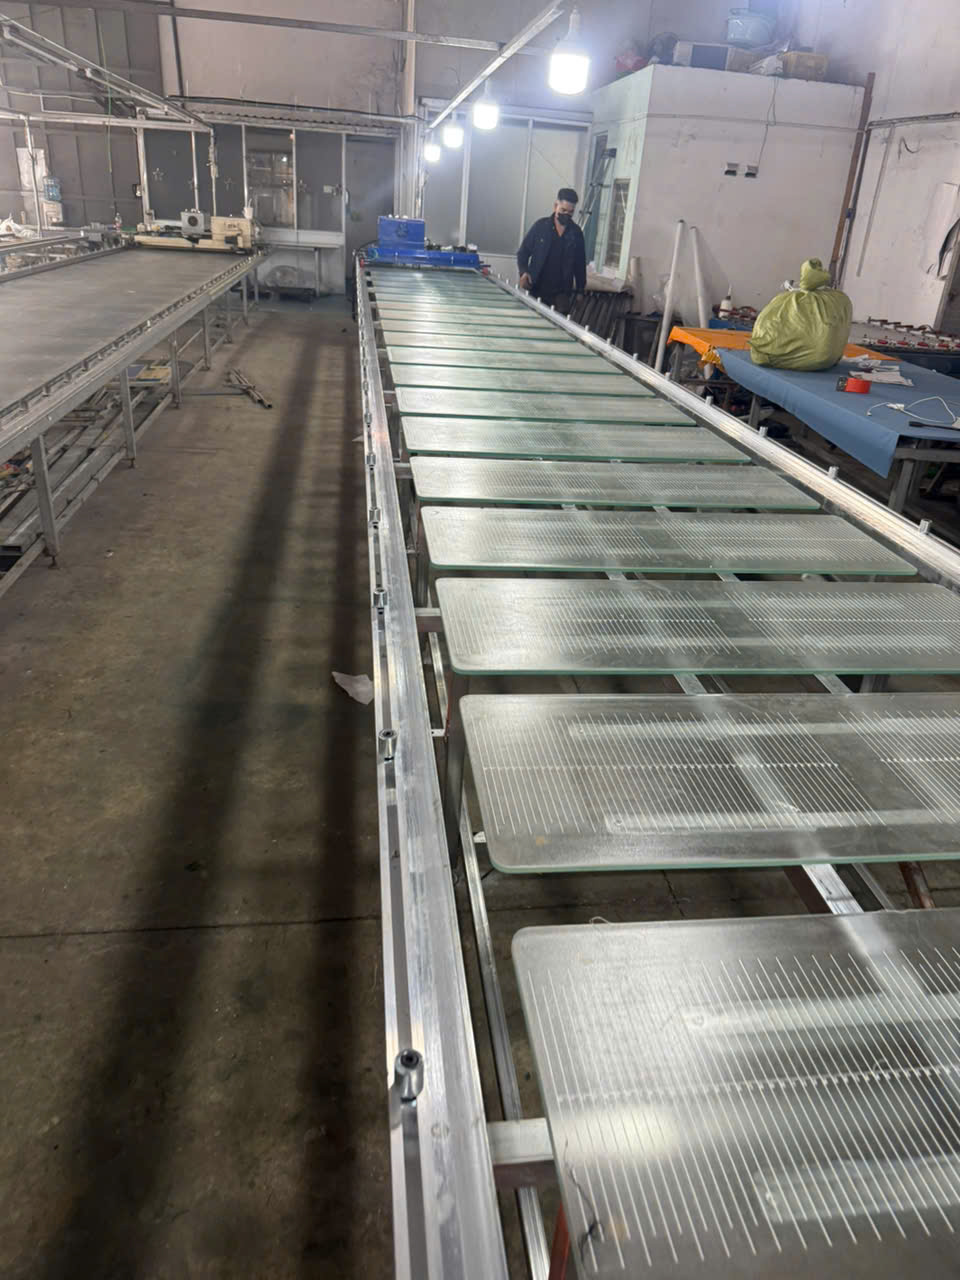
Gom mảnh vật liệu và bụi khô trước, sau đó xử lý keo hoặc mực theo từng vùng nhỏ. Không dùng lưỡi hoặc dụng cụ cứng cào trực tiếp làm xước kính. Với kính phun mờ của bàn in áo, nên thử dung dịch tại một góc nhỏ để chắc rằng bề mặt không bị thay đổi. Lau lại để không còn lớp trơn hoặc cặn ảnh hưởng khả năng giữ hàng.
Kiểm tra mối nối kính
Cặn nằm tại mối nối có thể tạo gờ hoặc làm sản phẩm mắc khi di chuyển. Vệ sinh dọc theo khe, quan sát cạnh kính, vật liệu chèn và độ cao hai tấm. Nếu kính nứt, mẻ cạnh hoặc chênh bậc, ngừng sử dụng vị trí đó và yêu cầu đánh giá thay vì chỉ che bằng keo.
Vệ sinh ray và bọ định hình
Dùng khăn sạch lấy bụi, keo và cặn trong rãnh ray. Tháo hoặc di chuyển bọ theo đúng cách, đồng thời đánh dấu vị trí nếu đang giữ cữ của mã hàng. Không tự bôi dầu hoặc chất trơn không được khuyến nghị vì bụi có thể bám thành lớp cản. Kiểm tra vít khóa, độ rơ và khả năng trượt của từng bọ.
Không làm thay đổi cữ đang sản xuất
Trước khi vệ sinh sâu, ghi hoặc chụp lại vị trí cữ, khoảng cách giữa các bọ và mã hàng đang chạy. Sau khi lắp lại, đo từ một mốc cố định, khóa vít và thử bằng sản phẩm thật. Không chỉ đặt lại theo dấu bút vì dấu có thể sai khi ray hoặc bàn đã dịch chuyển.
Tần suất nên áp dụng
- Trong ca: xử lý ngay keo, mực hoặc vật cản mới phát sinh.
- Cuối ca: lau mặt kính, ray và vùng đặt khung; kiểm tra mối nối.
- Hằng tuần: làm sạch sâu bọ, vít khóa và các vùng khó tiếp cận.
- Sau đổi mã: vệ sinh trước khi đặt lại cữ để tránh sai vị trí do cặn.
Xem thêm hướng dẫn bảo trì bàn in lụa và cách kiểm tra độ phẳng, ray và mối nối.
Phạm vi và mục tiêu của quy trình
Vệ sinh mặt kính, ray và bọ định hình nên được xem là một quy trình có điểm bắt đầu, tiêu chí đạt và hồ sơ bàn giao. Mục tiêu chính là giữ bề mặt đặt hàng sạch, cữ ổn định và đường chạy thông suốt mà không làm thay đổi cấu hình mã hàng. Quy trình cần áp dụng cho đúng loại bàn, máy, vật liệu và tổ chức ca của xưởng; thông số của thiết bị khác chỉ nên dùng để tham khảo sau khi đã đối chiếu hướng dẫn nhà sản xuất và điều kiện an toàn tại chỗ.
Trước mỗi lần thực hiện, hãy xác định ai có quyền dừng máy, ai xác nhận kết quả và ai xử lý mục chưa đạt. Phân công đề xuất: tổ trưởng xác nhận khu vực được dừng; người vận hành lưu cữ và làm sạch; bảo trì xử lý kính, ray hoặc vít khóa hư hỏng. Việc chia vai trò rõ ràng tránh tình trạng một người tự thay đổi thông số trong khi người khác vẫn cấp hàng hoặc đưa thiết bị trở lại vận hành.
Nguyên tắc an toàn trước khi thao tác
Không tiếp cận vùng chuyển động, bộ phận điện hoặc vùng nóng khi thiết bị chưa ở trạng thái an toàn theo quy trình của xưởng. Khi cần tháo che chắn, xử lý điện, nâng kính hoặc can thiệp cơ cấu, công việc phải do người có chuyên môn và phương tiện phù hợp thực hiện. Nút dừng khẩn không thay thế quy trình cô lập nguồn; đồng thời không được nối tắt cảm biến, chèn công tắc hoặc vô hiệu hóa bảo vệ để hoàn thành công việc nhanh hơn.
Nếu phát hiện mùi khét, dây hở, nhiệt bất thường, kính nứt, khung mất ổn định hoặc chuyển động ngoài lệnh, hãy dừng, giữ khoảng cách và báo người phụ trách. Chỉ tiếp tục khi nguyên nhân đã được kiểm tra, biện pháp xử lý hoàn tất và bước chạy thử có kiểm soát cho kết quả đạt.
Phân vùng trước khi bắt đầu
Trong công việc vệ sinh mặt kính, ray và bọ định hình, hạng mục này nhằm chia bàn thành mặt kính, khe nối, ray, bọ và vùng máy chạy. Trước khi thao tác, người phụ trách cần xác nhận khu vực, trạng thái nguồn, mã hàng và điều kiện thực tế. Cách thực hiện nên được thống nhất ngay từ đầu: dùng thẻ hoặc băng đánh dấu đoạn đang làm và đoạn đã nghiệm thu. Nếu nhiều người cùng tham gia, mỗi người phải biết đoạn mình phụ trách và điểm bàn giao cho bước kế tiếp.
Sai sót thường gặp là không để dung dịch hay dụng cụ di chuyển sang đoạn còn sản xuất. Nếu kết quả khác giới hạn đã thống nhất, hãy dừng tại bước đó và chuyển người có trách nhiệm đánh giá; không chỉnh đồng thời nhiều yếu tố vì sẽ khó xác định thay đổi nào tạo ra kết quả. Hồ sơ tối thiểu cần lưu là sơ đồ đoạn bàn và giờ hoàn tất, kèm mốc đo, đơn vị, thời điểm và người xác nhận.
Chọn dụng cụ theo loại cặn
Trong công việc vệ sinh mặt kính, ray và bọ định hình, hạng mục này nhằm phân biệt bụi khô, keo bám, mực nước và mực đã đóng màng. Trước khi thao tác, người phụ trách cần xác nhận khu vực, trạng thái nguồn, mã hàng và điều kiện thực tế. Cách thực hiện nên được thống nhất ngay từ đầu: thử khăn và dung dịch ở một góc nhỏ rồi tăng dần mức xử lý. Nếu nhiều người cùng tham gia, mỗi người phải biết đoạn mình phụ trách và điểm bàn giao cho bước kế tiếp.
Sai sót thường gặp là không dùng cạnh kim loại cào kính hoặc hóa chất chưa rõ tương thích. Nếu kết quả khác giới hạn đã thống nhất, hãy dừng tại bước đó và chuyển người có trách nhiệm đánh giá; không chỉnh đồng thời nhiều yếu tố vì sẽ khó xác định thay đổi nào tạo ra kết quả. Hồ sơ tối thiểu cần lưu là tên dung dịch, thời gian tiếp xúc và kết quả thử, kèm mốc đo, đơn vị, thời điểm và người xác nhận.
Bảo vệ kính phun mờ
Trong công việc vệ sinh mặt kính, ray và bọ định hình, hạng mục này nhằm giữ độ nhám và khả năng giữ hàng đồng đều. Trước khi thao tác, người phụ trách cần xác nhận khu vực, trạng thái nguồn, mã hàng và điều kiện thực tế. Cách thực hiện nên được thống nhất ngay từ đầu: lau theo vùng nhỏ bằng khăn mềm, đổi mặt khăn thường xuyên và lau khô hoàn toàn. Nếu nhiều người cùng tham gia, mỗi người phải biết đoạn mình phụ trách và điểm bàn giao cho bước kế tiếp.
Sai sót thường gặp là không chà tập trung một điểm đến khi vùng đó bóng hơn xung quanh. Nếu kết quả khác giới hạn đã thống nhất, hãy dừng tại bước đó và chuyển người có trách nhiệm đánh giá; không chỉnh đồng thời nhiều yếu tố vì sẽ khó xác định thay đổi nào tạo ra kết quả. Hồ sơ tối thiểu cần lưu là ảnh trước sau dưới cùng một góc sáng, kèm mốc đo, đơn vị, thời điểm và người xác nhận.
Xử lý khe nối kính
Trong công việc vệ sinh mặt kính, ray và bọ định hình, hạng mục này nhằm loại bỏ gờ cặn nhưng vẫn giữ vật liệu chèn và cao độ hai tấm. Trước khi thao tác, người phụ trách cần xác nhận khu vực, trạng thái nguồn, mã hàng và điều kiện thực tế. Cách thực hiện nên được thống nhất ngay từ đầu: dùng dụng cụ đầu mềm đi dọc khe, sau đó đặt thước kiểm tra bậc. Nếu nhiều người cùng tham gia, mỗi người phải biết đoạn mình phụ trách và điểm bàn giao cho bước kế tiếp.
Sai sót thường gặp là không lấp tạm vết nứt hoặc cạnh mẻ bằng keo rồi tiếp tục chạy. Nếu kết quả khác giới hạn đã thống nhất, hãy dừng tại bước đó và chuyển người có trách nhiệm đánh giá; không chỉnh đồng thời nhiều yếu tố vì sẽ khó xác định thay đổi nào tạo ra kết quả. Hồ sơ tối thiểu cần lưu là vị trí khe, độ chênh quan sát được và quyết định xử lý, kèm mốc đo, đơn vị, thời điểm và người xác nhận.
Làm sạch ray theo chiều chạy
Trong công việc vệ sinh mặt kính, ray và bọ định hình, hạng mục này nhằm đưa cặn ra khỏi rãnh thay vì ép sâu vào điểm nối. Trước khi thao tác, người phụ trách cần xác nhận khu vực, trạng thái nguồn, mã hàng và điều kiện thực tế. Cách thực hiện nên được thống nhất ngay từ đầu: hút hoặc gom bụi trước, lau dọc ray và kiểm tra từng mối ghép. Nếu nhiều người cùng tham gia, mỗi người phải biết đoạn mình phụ trách và điểm bàn giao cho bước kế tiếp.
Sai sót thường gặp là không bôi dầu tùy ý vì lớp dầu giữ bụi và có thể ảnh hưởng bánh xe. Nếu kết quả khác giới hạn đã thống nhất, hãy dừng tại bước đó và chuyển người có trách nhiệm đánh giá; không chỉnh đồng thời nhiều yếu tố vì sẽ khó xác định thay đổi nào tạo ra kết quả. Hồ sơ tối thiểu cần lưu là điểm nặng, tiếng lạ và vị trí mối nối, kèm mốc đo, đơn vị, thời điểm và người xác nhận.
Tháo lắp bọ không mất cữ
Trong công việc vệ sinh mặt kính, ray và bọ định hình, hạng mục này nhằm giữ lại mốc của mã hàng đang sản xuất. Trước khi thao tác, người phụ trách cần xác nhận khu vực, trạng thái nguồn, mã hàng và điều kiện thực tế. Cách thực hiện nên được thống nhất ngay từ đầu: đánh số bọ, đo từ một mốc cố định và chỉ tháo từng nhóm nhỏ. Nếu nhiều người cùng tham gia, mỗi người phải biết đoạn mình phụ trách và điểm bàn giao cho bước kế tiếp.
Sai sót thường gặp là không đặt lại theo dấu bút đơn lẻ hoặc đo nối tiếp giữa các bọ. Nếu kết quả khác giới hạn đã thống nhất, hãy dừng tại bước đó và chuyển người có trách nhiệm đánh giá; không chỉnh đồng thời nhiều yếu tố vì sẽ khó xác định thay đổi nào tạo ra kết quả. Hồ sơ tối thiểu cần lưu là mã bọ, số đo trước và sau khi khóa, kèm mốc đo, đơn vị, thời điểm và người xác nhận.
Kiểm tra vít và độ rơ
Trong công việc vệ sinh mặt kính, ray và bọ định hình, hạng mục này nhằm phát hiện ren hỏng, thân bọ cong hoặc lực khóa không đều. Trước khi thao tác, người phụ trách cần xác nhận khu vực, trạng thái nguồn, mã hàng và điều kiện thực tế. Cách thực hiện nên được thống nhất ngay từ đầu: siết theo lực vừa đủ, thử đặt nhấc sản phẩm nhiều lần rồi đo lại. Nếu nhiều người cùng tham gia, mỗi người phải biết đoạn mình phụ trách và điểm bàn giao cho bước kế tiếp.
Sai sót thường gặp là không tăng lực siết để che ren trượt vì có thể làm hỏng ray. Nếu kết quả khác giới hạn đã thống nhất, hãy dừng tại bước đó và chuyển người có trách nhiệm đánh giá; không chỉnh đồng thời nhiều yếu tố vì sẽ khó xác định thay đổi nào tạo ra kết quả. Hồ sơ tối thiểu cần lưu là bọ cần sửa, bọ đã thay và người xác nhận, kèm mốc đo, đơn vị, thời điểm và người xác nhận.
Mẫu phiếu áp dụng tại xưởng
Một phiếu dùng cho vệ sinh mặt kính, ray và bọ định hình không cần dài nhưng phải truy vết được. Phần đầu ghi ngày, ca, mã thiết bị hoặc đoạn bàn, mã hàng, người thực hiện và người xác nhận. Phần nội dung liệt kê từng hạng mục với ba trạng thái: đạt, chưa đạt và không áp dụng; mục chưa đạt phải có mô tả, ảnh hoặc số đo kèm người nhận xử lý.
- Điều kiện ban đầu: nguồn, chế độ máy, sản phẩm, vật liệu và thông số đang dùng.
- Mốc kiểm tra: đầu, giữa, cuối tuyến hoặc vị trí cụ thể theo sơ đồ.
- Kết quả: số đo, hiện tượng, mã lỗi, ảnh hoặc video có thời điểm.
- Hành động: đã làm gì, ai thực hiện và thay đổi thông số nào.
- Xác nhận: chạy thử không tải, có tải, sản phẩm mẫu và quyết định đưa vào sản xuất.
Nên đặt tên tệp theo cấu trúc ngày–thiết bị–nội dung để tìm lại được. Khi cùng một vấn đề lặp lại, so các phiếu theo thời gian sẽ cho thấy xu hướng và giúp lập kế hoạch bảo trì, thay linh kiện hoặc cải tạo chính xác hơn.
Câu hỏi thường gặp
Có thể dùng checklist chung cho mọi thiết bị không?
Có thể dùng khung chung để quản lý, nhưng mục kiểm tra và giới hạn đạt phải theo từng loại máy. Bàn in, máy sấy và máy in tự động có vùng nguy hiểm, thông số và cách chạy thử khác nhau.
Khi nào cần gọi kỹ thuật thay vì tự xử lý?
Gọi kỹ thuật khi vấn đề liên quan điện, nhiệt mất kiểm soát, cảm biến an toàn, kết cấu, kính, chuyển động bất thường hoặc lỗi lặp sau thao tác cơ bản được cho phép. Không tự tháo hoặc thay đổi bảo vệ khi chưa đủ chuyên môn.
Vì sao phải lưu ảnh và số đo nếu công việc đã hoàn tất?
Dữ liệu giúp ca sau biết điều kiện ban đầu, giúp phân biệt lỗi lặp và tạo mốc cho lần bảo trì tiếp theo. Đây cũng là bằng chứng nghiệm thu khi có thay đổi cấu hình hoặc sửa chữa.
Bao lâu nên rà soát quy trình?
Rà soát khi đổi thiết bị, vật liệu, mặt bằng, phương pháp vận hành hoặc sau một sự cố. Nếu điều kiện ổn định, xưởng vẫn nên xem lại định kỳ dựa trên nhật ký lỗi và phản hồi của người vận hành.
Kết luận: Giá trị của vệ sinh mặt kính, ray và bọ định hình nằm ở khả năng lặp lại và kiểm chứng, không chỉ ở việc hoàn thành một lần. Hãy dùng cùng mốc đo, cùng cách ghi và cùng tiêu chí nghiệm thu; những điểm chưa đạt cần được giữ nguyên thông tin và chuyển đúng người xử lý trước khi sản xuất tiếp.